


Analiza przyczyn zawodnego łamania wiórów narzędziowych i rozwiązania
Jak dużo wiesz o wiedzy na temat łamania wiórów narzędziowych? Po przeczytaniu tego artykułu jestem przekonany, że będzie on pomocny w Twojej codziennej pracy.
Niezawodność łamania wiórów narzędzia ma znaczący wpływ na normalną produkcję i bezpieczeństwo operatora. Podczas cięcia połamane wióry mogą rozpryskiwać się i szkodzić ludziom, a także są podatne na uszkodzenie obrabiarki; Jednakże wióry w kształcie długich pasków mogą owijać się wokół przedmiotu obrabianego lub narzędzia, łatwo go zarysowując, powodując uszkodzenie narzędzia, a nawet zagrażając bezpieczeństwu pracownika.
W przypadku zautomatyzowanych maszyn obróbczych, takich jak obrabiarki CNC (centra obróbcze), ze względu na dużą liczbę narzędzi skrawających i ścisłe połączenie oprawki narzędziowej z narzędziem, problem łamania wiórów nabiera większego znaczenia. Dopóki jedno z narzędzi skrawających nie będzie niezawodne, może zakłócić automatyczny cykl obrabiarki, a nawet zakłócić normalną pracę całej linii automatycznej. Dlatego przy projektowaniu, doborze lub szlifowaniu narzędzi należy wziąć pod uwagę niezawodność łamania wiórów narzędziowych. W przypadku obrabiarek CNC (centrów obróbczych) itp. powinny być spełnione następujące wymagania:
Wióry nie mogą zaplątać się w narzędzia skrawające, przedmioty obrabiane oraz przylegające narzędzia i sprzęt;
Wióry nie mogą się rozpryskiwać, aby zapewnić bezpieczeństwo operatorów i obserwatorów;
Podczas obróbki precyzyjnej wióry nie powinny zarysowywać obrabianej powierzchni przedmiotu, wpływając na jakość obrabianej powierzchni;
Dbać o ustaloną trwałość narzędzi skrawających, unikać przedwczesnego zużycia i dokładać wszelkich starań, aby zapobiec ich uszkodzeniu;
Wypływ wiórów nie utrudnia wtrysku chłodziwa;
Wióry nie zarysują prowadnic maszyny ani innych elementów.
Ze względu na spełnienie powyższych wymagań różne narzędzia skrawające mają różne wymagania dotyczące długości wióra. Na przykład maksymalna długość wióra w przypadku toczenia zgrubnego materiałów stalowych wynosi zazwyczaj około 100 mm; Dobry samochód powinien być nieco dłuższy. Aby uniknąć zbyt drobnych wiórów, które łatwo osadzają się w ważnych częściach prowadnicy maszyny i urządzenia narzędziowego (takich jak płaszczyzna odniesienia), wymaga to nie tylko dodatkowych urządzeń ochronnych, ale także stwarza pewne trudności w usuwaniu wiórów.
W przypadku niektórych narzędzi skrawających, które nie są podatne na łamanie wiórów, takich jak narzędzia do toczenia kształtowego, narzędzia do toczenia rowków i narzędzia do toczenia skrawającego, należy zapewnić stabilne zwijanie wiórów na zautomatyzowanych obrabiarkach, takich jak centra obróbcze CNC.
jeden
Klasyfikacja kształtów chipów
W zależności od specyficznych warunków materiału przedmiotu obrabianego, parametrów geometrycznych narzędzia i wielkości skrawania, kształt wiórów obejmuje ogólnie: wióry taśmowe, wióry w kształcie litery C, wióry odpryskujące, wióry w kształcie pagody, wióry w kształcie sprężyny, długie i ciasne wióry śrubowe, wióry śrubowe chipsy itp.
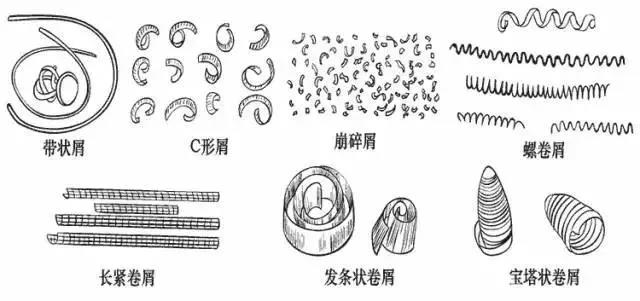
1. Gruz pasmowy
W przypadku szybkiego skrawania tworzyw sztucznych i metali, jeśli nie zostaną podjęte żadne środki łamania wiórów, łatwo jest utworzyć wióry w kształcie paska, które są ciągłe i często splątane z przedmiotem obrabianym lub narzędziem, łatwo zarysowując powierzchnię przedmiotu obrabianego lub uszkadzając krawędź skrawającą narzędzia, a nawet zranić ludzi. Dlatego zaleca się, aby w miarę możliwości unikać tworzenia wiórów w kształcie pasków.
Ale czasami mamy również nadzieję, że uda nam się uzyskać wióry paskowe, aby można je było płynnie rozładować. Na przykład podczas wytaczania otworów nieprzelotowych na wytaczarce pionowej.
2. Gruz w kształcie litery C
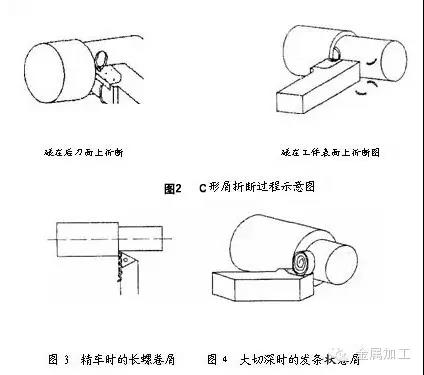
Podczas toczenia zwykłych materiałów ze stali węglowej i stopowej użycie narzędzia tokarskiego z rowkiem wiórowym umożliwia łatwe formowanie wiórów w kształcie litery C. Wióry w kształcie litery C mają tę wadę, że są to wióry paskowe. Jednak większość wiórów w kształcie litery C pęka w wyniku zderzenia z tylną powierzchnią narzędzia tokarskiego lub powierzchnią przedmiotu obrabianego. Zderzenia i łamanie wiórów o wysokiej częstotliwości mogą wpływać na gładkość procesu skrawania, wpływając w ten sposób na chropowatość obrabianej powierzchni. Zatem podczas obróbki precyzyjnej generalnie nie jest pożądane otrzymywanie wiórów w kształcie litery C. Zamiast tego bardziej pożądane jest uzyskanie długich wiórów spiralnych, aby proces cięcia był bardziej stabilny.
3. Okruchy w kształcie wiatraka
Toczenie części stalowych z dużą głębokością skrawania i dużym posuwem na tokarkach do dużych obciążeń skutkuje powstawaniem szerokich i grubych wiórów. Jeśli utworzą się wióry w kształcie litery C, mogą łatwo uszkodzić krawędź tnącą, a nawet spowodować uniesienie się i zranienie ludzi. Zwykle zwiększa się promień łuku na dnie rowka wiórowego, tak że wióry tworzą pasma włosków, zderzają się i pękają na powierzchni obrabianej, a następnie odpadają pod własnym ciężarem.
4. Długie i zwarte okruchy
Proces tworzenia długich i zwartych wiórów jest stosunkowo stabilny, a czyszczenie jest również wygodne. Jest to dobry kształt wióra na zwykłej tokarce.
5. Okruchy w kształcie pagody
Podczas obróbki CNC, obrabiarek lub automatycznej obróbki liniowej pożądane jest uzyskanie tego typu wióra, ponieważ nie będzie on splątał się z narzędziem i przedmiotem obrabianym. Sprzątanie jest również wygodne.
6. Odłamki lawinowe
Podczas toczenia kruchych materiałów, takich jak żeliwo, kruchy mosiądz i odlewy z brązu, łatwo powstają odłamki w kształcie igieł lub rozdrobnione, które są podatne na rozpryskiwanie i zranienie ludzi, a także uszkodzenie obrabiarki. Jeśli zastosuje się środki walcowania wiórów, wióry można łączyć w krótkie rolki.
Krótko mówiąc, różne są specyficzne warunki obróbki skrawaniem i inny jest także pożądany kształt wiórów. Niezależnie jednak od kształtu wiórów muszą być one solidnie łamane.
dwa
Zasada łamania wiórów
W procesie skrawania metalu to, czy wióry są łatwe do złamania, jest bezpośrednio związane z deformacją wiórów. Dlatego badanie zasady łamania wiórów należy rozpocząć od zbadania praw odkształcania wiórów.
Wióry powstałe w procesie skrawania, na skutek znacznych odkształceń plastycznych, będą miały zwiększoną twardość, natomiast plastyczność i udarność znacznie się zmniejszą. Zjawisko to nazywane jest hartowaniem przez pracę na zimno. Po hartowaniu na zimno wióry stają się twarde i kruche oraz łatwo ulegają łamaniu pod wpływem naprzemiennego zginania lub obciążeń udarowych. Im większe odkształcenie plastyczne doświadczają wióry, tym bardziej znaczące jest zjawisko kruchości i tym łatwiej je złamać. Podczas skrawania materiałów o dużej wytrzymałości, dużej plastyczności i dużej wytrzymałości, które utrudniają łamanie wiórów, należy dążyć do zwiększenia odkształcenia wiórów, aby zmniejszyć ich plastyczność i udarność, aby osiągnąć cel, jakim jest łamanie wiórów.
Odkształcenie wiórów może składać się z dwóch części:
Pierwsza część to podstawowe odkształcenie powstałe podczas procesu cięcia. Odkształcenie wióra mierzone podczas swobodnego skrawania narzędziem do toczenia z płaską powierzchnią natarcia jest stosunkowo zbliżone do wartości odkształcenia podstawowego. Do głównych czynników wpływających na odkształcenie podstawowe zalicza się kąt natarcia narzędzia, ujemne fazowanie i prędkość skrawania. Im mniejszy kąt czołowy, tym szersza ujemna faza i im mniejsza prędkość skrawania, tym większe odkształcenie wióra, co sprzyja łamaniu wióra. Dlatego też zmniejszenie kąta czołowego, poszerzenie ujemnej fazy i zmniejszenie prędkości skrawania mogą sprzyjać łamaniu wiórów.
Drugą częścią jest odkształcenie, jakim ulegają wióry podczas procesu płynięcia i zwijania, które nazywamy dodatkowym odkształceniem. Ponieważ w większości przypadków tylko podstawowe odkształcenie podczas procesu cięcia nie jest w stanie złamać wiórów i należy dodać dodatkowe odkształcenie, aby osiągnąć cel hartowania i łamania. Najprostszym sposobem wymuszenia dodatkowego odkształcenia wiórów jest zeszlifowanie (lub wciśnięcie) określonego kształtu rowka wiórowego na przedniej powierzchni skrawającej, w wyniku czego wióry spływają do rowka wiórowego, a następnie zwijają się i odkształcają. Po poddaniu dodatkowemu odkształceniu podczas ponownego zwijania, wióry dodatkowo twardnieją i stają się kruche. Kiedy zderzą się z obrabianym przedmiotem lub tylną powierzchnią skrawania, łatwo ulegają uszkodzeniu.
trzy
Wpływ rowka łamającego wiór na łamanie wióra (toczenie)
Rowek łamający wióry nie tylko pełni dodatkową rolę odkształcającą wióry, ale ma także istotny wpływ na kształt i łamanie wiórów. Podczas obróbki skrawaniem ludzie wykorzystują różne kształty i rozmiary rowków wiórowych, a także kąt nachylenia pomiędzy rowkiem wiórowym a główną krawędzią skrawającą, aby kontrolować zwijanie się i łamanie wiórów. Aby lepiej zrozumieć i opanować te zasady, szczegółowo przeanalizujemy kształt i wielkość rowka wiórowego, a także wpływ kąta nachylenia rowka wiórowego do głównej krawędzi skrawającej na kształt wióra i pękanie wióra.
1. Kształt rowka wiórowego
Istnieją trzy rodzaje kształtów rowków łamających wiór: łuk prosty, łuk prosty i łuk pełny.

(1) Prosty i okrągły rowek do łamania wiórów powstaje poprzez połączenie linii prostej i łuku kołowego. Prosta część tworzy czoło narzędzia, a wielkość promienia Rn dolnego łuku rowka ma pewien wpływ na zwijanie się i odkształcanie wiórów. Jeśli Rn jest mały, promień skręcenia wióra jest mały, a odkształcenie wióra jest duże; Jeśli Rn jest duży, promień skręcenia wióra jest duży, a odkształcenie wióra jest małe. Przy umiarkowanej głębokości skrawania (głębokość skrawania ap=2-6mm) zazwyczaj wybiera się Rn=(0.4-0.7) B, gdzie B jest szerokością rowek na chipy.
(2) Liniowy rowek wiórowy jest utworzony przez przecięcie dwóch prostych, o dolnym kącie 180 stopni - σ ( σ Odnosi się do kąta klina platformy łamania wiórów, kąta dolnego rowka (180 stopni - σ) Zastąpienie funkcji łuk Rn.Jeśli dolny kąt rowka jest mały, promień zwijania wiórów jest mały, a odkształcenie wiórów jest duże.Jeśli dolny kąt rowka jest duży, promień zwijania wiórów jest duży, a odkształcenie wiórów jest małe.Przy umiarkowanej głębokości skrawania kąt klina stołu łamania wiórów jest zwykle wybierany w zakresie od 60 stopni do 70 stopni.
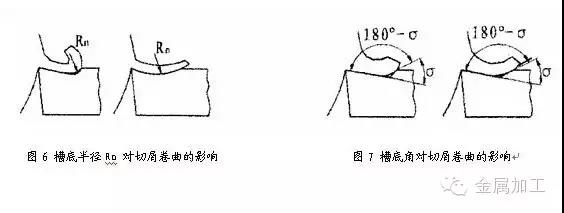
Powyższe dwa typy rowków do cięcia wiórów nadają się do obróbki stali węglowej i stopowej stali konstrukcyjnej, a przedni narożnik ma zazwyczaj grubość . W zakresie 5-15 stopnia.
(3) Głównymi parametrami rowka łamającego wióry w pełnym łuku są szerokość B rowka, promień dolnego łuku rowka Rn i kąt czołowy. Związek między nimi jest następujący:
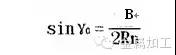
注:见图5C
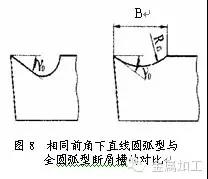
Podczas skrawania materiałów o dużej zawartości tworzyw sztucznych, takich jak miedź i stal nierdzewna, często stosuje się rowek łamający wióry pełnym łukiem. Ponieważ podczas obróbki materiałów o dużej zawartości tworzyw sztucznych, kąt natarcia narzędzia jest wybierany stosunkowo duży (krawędź tnąca narzędzia do rowkowania wiórów z pełnym łukiem o tym samym kącie przednim (0=25 stopni ~ 30 stopni) jest stosunkowo wytrzymała, a rowek jest również płytki, co czyni go bardziej praktycznym pod względem przepływu wiórów.
2. Szerokość rowka wiórowego
Szerokość B rowka wiórowego jest powiązana z posuwem f i głębokością skrawania ap. Wraz ze wzrostem posuwu f zwiększa się grubość skrawania i należy odpowiednio poszerzyć szerokość rowka wiórowego; Głębokość skrawania jest duża, rowek również powinien być odpowiednio poszerzony.
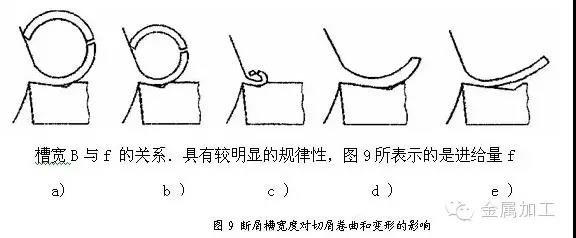
Wpływ zmiany szerokości rowka wiórowego B na zwijanie się i odkształcanie wiórów, który pozostaje stały i niezmienny. Rysunek 9a pokazuje, że szerokość rowka jest zasadniczo dostosowana do prędkości posuwu, a wióry są wyginane i odkształcane przed zderzeniem i rozbiciem w kształt litery C; Na rysunku 9b widać, że rowek nie jest dostatecznie szeroki, promień skręcenia wióra jest mały, odkształcenie jest duże, a po zderzeniu rozpada się na krótki kształt litery C lub tworzy drobne, rozdrobnione kawałki; Rysunek 9c pokazuje, że rowek jest zbyt wąski, a wióry są ściskane w małe rolki i blokowane w rowku, co utrudnia ich wypływanie, co skutkuje blokowaniem wiórów, a nawet uszkodzeniem krawędzi skrawającej; Rysunki 9d i e pokazują, że rowek jest zbyt szeroki, promień skręcenia wióra jest zbyt duży, odkształcenie jest niewystarczające i niełatwo go złamać. Czasami nie przepływa nawet przez dno rowka i swobodnie tworzy wióry w kształcie pasków.
Jeżeli szerokość rowka wiórowego zostanie początkowo wybrana na podstawie posuwu, z grubsza mówiąc, dla skrawania stali średniowęglowej, zależność pomiędzy szerokością B i posuwem f wynosi około B=10f; Podczas skrawania stali stopowej, aby zwiększyć odkształcenie wiórów, można zastosować B=7f.
Szerokość B rowka wiórowego powinna być również dostosowana do głębokości skrawania ap. Ogólnie rzecz biorąc, szerokość szczeliny B można również z grubsza wybrać na podstawie ap, a gdy ap jest duże, B również powinno być większe; Jeżeli ap jest małe, to B należy odpowiednio zmniejszyć. Ponieważ gdy głębokość skrawania jest zbyt głęboka, a rowek zbyt wąski, wióry są szerokie i niełatwo je zwijać w rowku, dlatego często wióry nie spływają na dno rowka i same tworzą wióry w kształcie pasków; Gdy głębokość skrawania jest mała, ale rowek jest zbyt szeroki, wióry są wąskie, przepływ jest stosunkowo swobodny, odkształcenie jest niewystarczające i niełatwo je złamać.
3. Kąt nachylenia rowka wiórowego i głównej krawędzi skrawającej
Istnieją trzy powszechnie stosowane metody nachylania rowka wiórowego i głównej krawędzi skrawającej: nachylenie zewnętrzne, nachylenie równoległe i nachylenie wewnętrzne.
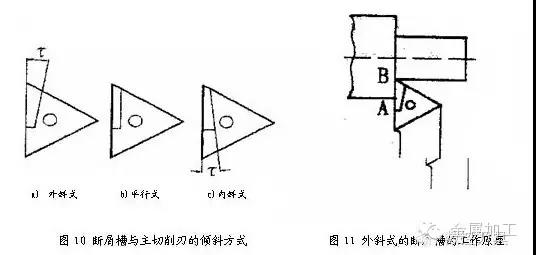
(1) Typ zewnętrzny skośny
Nachylony na zewnątrz rowek wiórowy jest szeroki z przodu i wąski z tyłu, głęboki z przodu i płytki z tyłu.
Odkształcenie zawijania się wiórów w zewnętrznym nachylonym rowku łamającym wióry jest duże, jak pokazano na rysunku 11. Prędkość skrawania jest najwyższa w pobliżu zewnętrznej powierzchni A przedmiotu obrabianego, a rowek jest wąski. Wiór jest najpierw zatykany i zwijany, z małym promieniem zwijania i dużym odkształceniem; Na krawędzi skrawającej B prędkość skrawania jest niska, a rowek szeroki. Wióry są ostatecznie zwijane z większym promieniem zwijania, co generuje siłę, która wyrzuca wióry na tylną powierzchnię skrawania lub powierzchnię poddawaną obróbce. Po zderzeniu pękają i tworzą wióry w kształcie litery C.
Ta forma rowka wiórowego. Przy umiarkowanej głębokości skrawania zakres łamania wiórów jest szeroki, efekt łamania wiórów jest stabilny i niezawodny i jest szeroko stosowany w produkcji. Kąt nachylenia τ Wartość zależy głównie od materiału przedmiotu obrabianego. Generalnie przy skrawaniu stali średniowęglowej przyjmuje się τ=. Podczas skrawania stali stopowej od 8 stopni do 10 stopni, aby zwiększyć odkształcenie wióra, należy przyjmować τ= 10 stopnia ~15 stopni.
Jednakże przy dużych głębokościach skrawania, ze względu na małą szerokość rowka wiórowego w pobliżu zewnętrznej powierzchni A przedmiotu obrabianego (patrz rysunek 11), wióry mają skłonność do blokowania się, a nawet uszkodzenia krawędzi skrawającej. Dlatego zamiast tego powszechnie stosuje się cięcie równoległe.
(2) Równolegle
Odkształcenie wiórów w rowku równoległym do łamania wiórów nie jest tak duże jak w przypadku rowka nachylonego zewnętrznego, a większość wiórów ulega łamaniu w przypadku zderzenia z powierzchnią obróbki przedmiotu obrabianego.
Podczas skrawania wiórów ze stali węglowej efekt łamania wiórów przez równoległy rowek łamania wiórów jest w zasadzie podobny do efektu zewnętrznego nachylonego rowka, ale należy nieznacznie zwiększyć posuw, aby zwiększyć dodatkowe odkształcenie zwijające się wiórów.
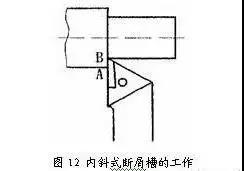
(3) Typ wewnętrzny skośny
Wewnętrznie nachylony rowek łamania wiórów (patrz rysunek 12) jest najszerszy na zewnętrznej powierzchni A przedmiotu obrabianego i najwęższy na końcówce narzędzia B. Dlatego wióry często są zwijane w małe rulony w punkcie B, a następnie w duże w punkcie B. punkt A. Gdy kąt nachylenia głównej krawędzi skrawającej jest ustawiony na 3 stopnie ~ 5 stopni, wióry mają skłonność do tworzenia ciągłych i ciasnych loków. Kąt nachylenia pomiędzy wewnętrznym nachylonym rowkiem wiórowym a główną krawędzią skrawającą przyjmuje się zazwyczaj jako τ=. Zakres skrawania wewnętrznego nachylonego rowka łamającego wióry przy długim i ciasnym zwoju wiórów jest dość wąski od 8 stopni do 10 stopni , więc jego zastosowanie w produkcji nie jest tak powszechne, jak w przypadku typów zewnętrznych nachylonych i równoległych, stosowanych głównie do toczenia precyzyjnego lub toczenia półprecyzyjnego.
cztery
Kilka powszechnie stosowanych metod łamania wiórów
1. Wykorzystaj łamacz wióra
Jak wspomniano wcześniej, rowek łamający wióry nie tylko pełni dodatkową rolę w kształtowaniu wiórów, ale także umożliwia kontrolę ich zwijania się i łamania. Jeśli kształt, rozmiar i kąt nachylenia pomiędzy rowkiem wiórowym a główną krawędzią skrawającą są odpowiednie, łamanie wiórów jest niezawodne. Niezależnie od tego, czy jest to narzędzie spawalnicze, czy narzędzie typu zaciskowego, może być używane jako narzędzie do ponownego szlifowania lub narzędzie do ponownego szlifowania.
W celu dostosowania do różnych zakresów wielkości cięcia. Na ostrzu wymiennym z twardego stopu dostępne są różne kształty i rozmiary rowków wiórowych, które są łatwe w wyborze i ekonomiczne. Metoda ta jest preferowaną i najczęściej stosowaną metodą obróbki skrawaniem.
Wadą jest to, że określenie rozsądnych parametrów geometrycznych narzędzia skrawającego jest ograniczone wymaganiami dotyczącymi łamania wiórów.
2. Użycie łamacza wióra
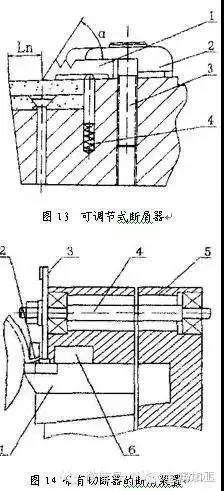
Istnieją dwa rodzaje łamaczy wióra: stałe i regulowane. Rysunek 13 przedstawia regulowany łamacz wiórów na narzędziu tokarskim.
Zamontować płytkę chroniącą przed wiórami 1 na przedniej powierzchni skrawającej narzędzia tokarskiego. Gdy wióry wypływają z przodu narzędzia, wyginają się i łamią pod wpływem oporu płytki chroniącej przed wiórami 1. Parametry Ln i Can można projektować i regulować w zależności od potrzeb, aby zapewnić stabilne i niezawodne łamanie wiórów w danych warunkach skrawania. Poluzuj śrubę 3 i pod działaniem sprężyny 4, płyta chroniąca przed wiórami 1 i płyta dociskowa 2 mogą zostać razem podniesione, co ułatwia regulację płytki chroniącej przed wiórami oraz szybki obrót i wymianę ostrza. Ten typ łamacza wióra jest powszechnie stosowany w narzędziach skrawających dużych i średnich obrabiarek.
3. Stosowanie urządzeń łamających wiór
Istnieje wiele rodzajów urządzeń łamających wióry, które można ogólnie podzielić na mechaniczne, hydrauliczne i elektryczne. Urządzenia do łamania wiórów są drogie, ale są stabilne i niezawodne i zwykle są używane tylko na liniach automatycznych. Figura 14 przedstawia schematyczny diagram urządzenia łamającego wióry z frezem stosowanego w narzędziach tokarskich. Podczas toczenia wióry wypływają przez kanał odprowadzający wióry 2 i są na siłę cięte przez obracający się w sposób ciągły nóż tarczowy 3. Odcięte wióry są następnie odprowadzane z kanału odprowadzającego wióry 6. Frez napędzany jest przez wał napędowy 4. Rysunek 1 przedstawia narzędzie tokarskie.
4. Sposób stosowania wstępnego rowkowania na powierzchni przedmiotu obrabianego
W zależności od różnych średnic przedmiotu obrabianego, jeden lub kilka rowków jest wstępnie wycinanych wzdłuż kierunku osiowego przedmiotu obrabianego na obrabianej powierzchni, na głębokości nieco mniejszej niż głębokość skrawania, tak że wycięte wióry tworzą słaby przekrój i pękają. Zapewnia to niezawodne łamanie wiórów bez wpływu na chropowatość obrabianej powierzchni przedmiotu obrabianego. Nawet przy obróbce materiałów o dużej wytrzymałości efekt łamania wiórów jest nadal bardzo dobry. Na przykład podczas precyzyjnego wytaczania materiałów obrabianych o dużej wytrzymałości (np. 40Cr), gdy trudno jest łamać wióry innymi metodami, przed wierceniem można wyciągnąć rowki wzdłużne na obrabianej powierzchni. Metoda ta może wykazać swoje unikalne zalety.
5. Zmiana parametrów geometrii narzędzia i regulacja parametrów skrawania
Z wspomnianej wcześniej zasady łamania wiórów można wywnioskować, że zmniejszenie kąta natarcia narzędzia; Zwiększ główny kąt odchylenia; Szlifowanie ujemnych faz na głównej krawędzi skrawającej; Zmniejsz prędkość cięcia; Zwiększenie posuwu i zmiana kształtu głównej krawędzi skrawającej może sprzyjać łamaniu wiórów. Jednak stosowanie tych metod do łamania wiórów często wiąże się z niekorzystnymi konsekwencjami, takimi jak spadek produktywności, pogorszenie jakości powierzchni przedmiotu obrabianego i zwiększenie siły skrawania. Metoda ta jest rzadko stosowana na liniach automatycznych i czasami służy jedynie jako pomocniczy sposób łamania wiórów.
Ponadto zastosowanie chłodziwa może zmniejszyć plastyczność i wytrzymałość wiórów, a także korzystnie wpływa na łamanie wiórów. Zwiększenie ciśnienia chłodziwa może lepiej sprzyjać łamaniu wiórów, a tę metodę stosuje się czasami przy obróbce otworów.


