


Kompletny zbiór technik obróbki tokarskiej CNC!
Tokarka sterowana numerycznie jest zautomatyzowaną obrabiarką charakteryzującą się dużą precyzją i wydajnością. Zastosowanie tokarki sterowanej numerycznie może poprawić wydajność obróbki i stworzyć większą wartość. Pojawienie się tokarek sterowanych numerycznie uwolniło przedsiębiorstwa od przestarzałej technologii obróbki. Proces obróbki na tokarce sterowanej numerycznie jest podobny do obróbki na zwykłej tokarce. Jednakże ze względu na to, że tokarka sterowana numerycznie jest mocowaniem jednorazowym, ciągła obróbka automatyczna dopełnia wszystkie procesy toczenia, należy zwrócić uwagę na następujące aspekty.
Rozsądny dobór parametrów skrawania ma kluczowe znaczenie dla wydajnego skrawania metalu, ponieważ obrabiany materiał, narzędzia skrawające i warunki skrawania to trzy główne czynniki. Określają one czas obróbki, trwałość narzędzia i jakość obróbki. Ekonomicznie efektywną metodą obróbki jest nieuchronnie racjonalny dobór warunków skrawania.
Trzy elementy warunków skrawania: prędkość skrawania, posuw i głębokość skrawania bezpośrednio powodują uszkodzenie narzędzia. Wraz ze wzrostem prędkości skrawania wzrasta temperatura końcówki narzędzia, co powoduje zużycie mechaniczne, chemiczne i termiczne. Zwiększając prędkość skrawania o 20%, żywotność narzędzia zmniejszy się o połowę.
Zależność pomiędzy warunkami posuwu i zużyciem za narzędziem występuje w bardzo małym zakresie. Jednak przy dużym posuwie wzrasta temperatura skrawania, co prowadzi do późniejszego znacznego zużycia. Ma mniejszy wpływ na narzędzie niż prędkość skrawania. Wpływ głębokości skrawania na narzędzie nie jest tak znaczący, jak prędkość skrawania i posuw, jednak przy małych głębokościach skrawania w ciętym materiale tworzy się utwardzona warstwa, co również wpływa na żywotność narzędzia.
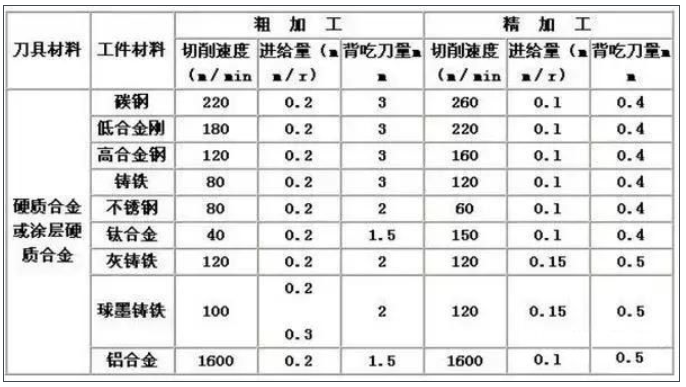
Użytkownicy muszą wybrać prędkość skrawania w oparciu o przetwarzany materiał, twardość, stan skrawania, rodzaj materiału, prędkość posuwu, głębokość skrawania itp. Wybór najodpowiedniejszych warunków obróbki opiera się na tych czynnikach. Regularne i stabilne noszenie jest idealnym warunkiem osiągnięcia żywotności.
Jednak w praktycznych operacjach wybór trwałości narzędzia jest związany ze zużyciem narzędzia, zmianami wielkości obrabianego przedmiotu, jakością powierzchni, hałasem skrawania, ciepłem przetwarzania i tak dalej. Przy ustalaniu warunków przetwarzania konieczne jest przeprowadzenie badań w oparciu o stan faktyczny. W przypadku materiałów trudnych w obróbce, takich jak stal nierdzewna i stopy żaroodporne, można zastosować chłodziwa lub sztywne krawędzie skrawające.
Jak określić trzy elementy obróbki skrawaniem i jak je prawidłowo wybrać, to główna treść kursu dotyczącego zasad skrawania metali. Niektóre kluczowe punkty zostały zacytowane na WeChat dotyczącym obróbki metali, a podstawowe zasady wyboru tych trzech elementów są następujące:
1) Aby wybrać prędkość wrzeciona na minutę (prędkość liniowa, prędkość obwodowa) V (metry/minutę), należy najpierw wiedzieć, ile należy przyjąć prędkość liniową skrawania V.
Wybór V zależy od materiału narzędzia, materiału przedmiotu obrabianego, warunków obróbki itp. Materiał narzędzia skrawającego: Twardy stop, V może osiągnąć wyższą wartość, zwykle powyżej 100 metrów na minutę. Generalnie przy zakupie ostrzy podawane są parametry techniczne: jaki materiał można obrabiać i jaką prędkość liniową można wybrać.
Stal szybkotnąca: V może osiągnąć jedynie niższą wartość, zwykle nie przekraczającą 70 metrów na minutę i w większości przypadków przyjmuje się ją poniżej 20-30 metrów na minutę. Materiał przedmiotu obrabianego: wysoka twardość, niska wartość V; Żeliwo o niższej wartości V może być stosowane na narzędzia skrawające wykonane z twardego stopu o wartości 70-80 metrów na minutę; W przypadku stali niskowęglowej V może przekraczać 100 metrów na minutę, podczas gdy w przypadku metali nieżelaznych V może być wyższe (100-200 metrów na minutę). Stal hartowana, stal nierdzewna, V powinna być obniżona. Warunki przetwarzania: obróbka zgrubna, przyjąć niższą wartość dla V; Obróbka precyzyjna, należy przyjąć wyższą wartość V. System sztywności obrabiarek, przedmiotów obrabianych i narzędzi skrawających jest słaby, a V przyjmuje się jako niskie. Jeśli program CNC używa S jako prędkości wrzeciona na minutę, wówczas S należy obliczyć na podstawie średnicy przedmiotu obrabianego i prędkości linii cięcia V: S (prędkość wrzeciona na minutę)=V (prędkość linii cięcia) * 1000 /(3,1416 * średnica przedmiotu obrabianego). Jeśli program CNC wykorzystuje stałą prędkość linii, S może bezpośrednio użyć prędkości linii cięcia V (metry/minutę)
2) Posuw (posuw) F zależy głównie od wymagań dotyczących chropowatości powierzchni podczas obróbki przedmiotu obrabianego. Podczas obróbki precyzyjnej wymagania dotyczące powierzchni są wysokie, a wielkość skrawania przyjmuje się jako małą: 0.06-0.12 mm/wrzeciono na obrót. W przypadku obróbki zgrubnej zaleca się użycie większego rozmiaru.
Zależy to głównie od wytrzymałości narzędzia tnącego, zwykle wynoszącego 0.3 lub więcej. Gdy główny kąt oparcia narzędzia tnącego jest duży, wytrzymałość narzędzia jest słaba, a wielkość posuwu nie może być zbyt duża. Ponadto należy wziąć pod uwagę moc obrabiarki oraz sztywność przedmiotu obrabianego i narzędzia. Program CNC wykorzystuje dwie jednostki posuwu: mm/minutę i mm/wrzeciono na obrót. Stosowane powyżej jednostki to mm/wrzeciono na obrót. Jeśli używany jest mm/minutę, można go przeliczyć za pomocą wzoru: posuw na minutę=posuw na obrót * wrzeciono na minutę
3) W przypadku obróbki precyzyjnej głębokość skrawania (głębokość skrawania) przyjmuje się zazwyczaj jako mniejszą niż 0,5 (wartość promienia).
Podczas obróbki zgrubnej określa się ją na podstawie stanu przedmiotu obrabianego, narzędzia skrawającego i obrabiarki. Ogólnie rzecz biorąc, małe tokarki (o maksymalnej średnicy obróbki mniejszej niż 400 mm) toczą stal 45 # w stanie znormalizowanym, a głębokość skrawania w kierunku promieniowym na ogół nie przekracza 5 mm. Dodatkowo należy zwrócić uwagę, że jeśli prędkość wrzeciona tokarki będzie sterowana zwykłą regulacją prędkości ze zmienną częstotliwością, to gdy prędkość wrzeciona będzie bardzo mała (poniżej 100-200 obr/min) moc wyjściowa silnika znacznie spadnie, a przy tym razem głębokość skrawania i wielkość posuwu można osiągnąć jedynie w bardzo małym stopniu.
Rozsądny wybór narzędzi skrawających
W przypadku toczenia zgrubnego należy wybrać narzędzia skrawające o dużej wytrzymałości i dobrej trwałości, aby sprostać wymaganiom dużego wcięcia wstecznego i dużego posuwu podczas toczenia zgrubnego.
Przy obróbce precyzyjnej należy dobierać narzędzia skrawające charakteryzujące się dużą precyzją i dobrą trwałością, aby zapewnić wymaganą dokładność obróbki.
Aby skrócić czas wymiany narzędzia i ułatwić jego ustawienie, należy w miarę możliwości używać noży i ostrzy mocowanych maszynowo.
Rozsądny wybór wyposażenia
1. Staraj się używać uchwytów uniwersalnych do mocowania detali i unikaj uchwytów specjalistycznych;
2. Odniesienie do pozycjonowania części pokrywa się, aby zmniejszyć błędy pozycjonowania.
Określenie trasy obróbki odnosi się do trajektorii ruchu i kierunku ruchu narzędzia względem części podczas procesu obróbki na obrabiarce CNC.
1. Powinien być w stanie zapewnić dokładność obróbki i wymagania dotyczące chropowatości powierzchni;
2. Trasę obróbki należy maksymalnie skrócić, aby skrócić czas przestoju narzędzia. Obecnie powiązanie trasy obróbki z naddatkiem na obróbkę nie jest jeszcze powszechnie stosowane w tokarkach CNC. Ogólnie rzecz biorąc, nadmierny naddatek na półfabrykacie, zwłaszcza zawierającym kute lub odlewane warstwy twardej powłoki, powinien być układany na zwykłych tokarkach w celu obróbki.
Jeżeli do obróbki konieczne jest wykorzystanie tokarki CNC należy zwrócić uwagę na elastyczny układ programu. Punkty montażowe osprzętu osiąga się obecnie poprzez połączenie uchwytu hydraulicznego z siłownikiem hydraulicznym za pomocą cięgła. Punkty mocowania uchwytu hydraulicznego są następujące: najpierw za pomocą uchwytu odkręć nakrętkę na cylindrze hydraulicznym, zdejmij rurkę pociągową i wyciągnij ją z tylnego końca wrzeciona. Następnie za pomocą uchwytu odkręć śruby mocujące uchwyt, po czym uchwyt można wyjąć.


