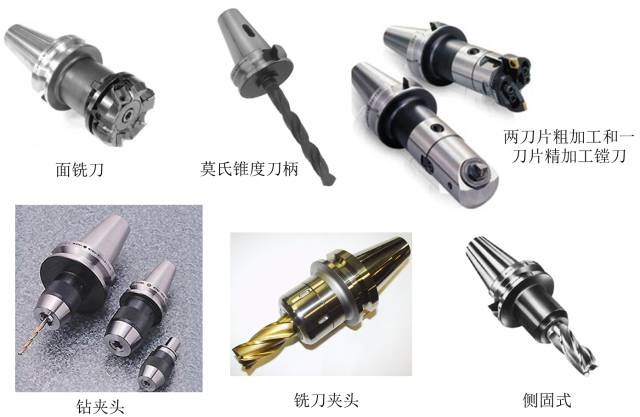
Czy wiesz, ile różnych uchwytów narzędziowych znajduje się w centrach obróbczych CNC?
Chociaż na co dzień mam do czynienia z rękojeściami noży, czy wiecie, co oznacza 7:24 w rękojeściach noży BT? Jakie są standardy dla BT, NT, JT, IT i CAT? Dziś porozmawiajmy o znajomości oprawek narzędziowych do centrów obróbczych.
Uchwyt narzędziowy jest elementem łączącym obrabiarkę z narzędziem skrawającym i jest kluczowym ogniwem wpływającym na koncentryczność i równowagę dynamiczną. Nie należy go uważać za element ogólny. Koncentryczność może określić, czy wielkość skrawania każdej części krawędzi skrawającej jest jednolita, gdy narzędzie obraca się o jeden obrót; Brak równowagi dynamicznej podczas obrotu wrzeciona będzie generował okresowe wibracje.
jeden
Podzielone na dwie kategorie w zależności od otworu stożkowego wrzeciona
W zależności od stożka otworu narzędzia wrzeciona w centrum obróbczym dzieli się go zwykle na dwie kategorie:
1) Uniwersalny uchwyt narzędziowy SK ze stożkiem 7:24
2) Uchwyt narzędziowy podciśnieniowy HSK o stożku 1:10
Uniwersalny uchwyt narzędziowy SK o stożku 7:24
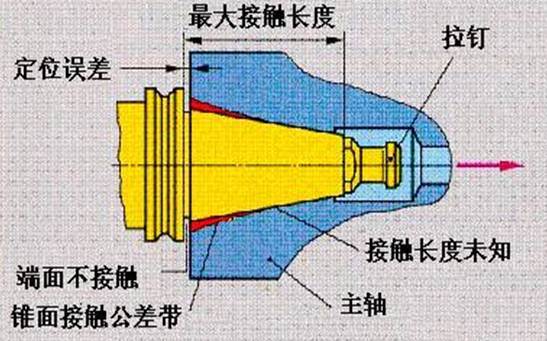
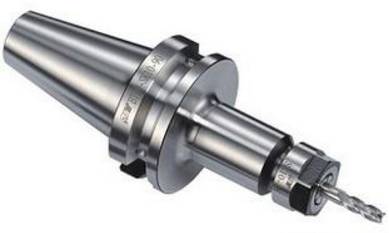
7:24 oznacza zbieżność 7:24 rękojeści narzędzia, która stanowi oddzielną powierzchnię stożkową i ma dłuższą rękojeść stożkową. Powierzchnia stożka spełnia jednocześnie dwie istotne role, a mianowicie precyzyjne pozycjonowanie oprawki względem wrzeciona oraz uzyskanie zaciśnięcia oprawki narzędziowej.
Zalety:
Nie samoblokujący, umożliwia szybki załadunek i rozładunek narzędzia; Produkcja oprawek narzędziowych wymaga jedynie precyzyjnej obróbki kąta stożka w celu zapewnienia dokładności połączenia, dlatego koszt oprawek narzędziowych jest stosunkowo niski.
Niedogodności:
Podczas obracania się z dużą prędkością stożkowy otwór na przednim końcu wrzeciona będzie się rozszerzał, a wielkość rozszerzania będzie zwiększać się wraz ze wzrostem promienia obrotu i prędkości. Zmniejszy się sztywność połączenia stożkowego, a pod wpływem naprężenia cięgła zmieni się również osiowe przemieszczenie rękojeści narzędzia. Promieniowy rozmiar oprawki narzędziowej zmienia się przy każdej wymianie narzędzia, co skutkuje niestabilną precyzją przy powtarzanym pozycjonowaniu.
Zwykle istnieje pięć norm i specyfikacji dotyczących uniwersalnych oprawek narzędziowych ze stożkiem 7:24:
1) Międzynarodowy standard IS0 7388/1 (określany jako IV lub IT)
2) Japońska norma MAS BT (w skrócie BT)
3) Niemiecka norma typu DIN 2080 (w skrócie NT lub ST)
4) Amerykańska norma ANSI/ASME (w skrócie CAT)
5) Typ DIN 69871 (w skrócie JT, DIN, DAT lub DV)
Metoda dokręcania:
Rękojeść narzędzia typu NT jest dokręcana za pomocą cięgła w tradycyjnych obrabiarkach, znanych również jako ST w Chinach; Wszystkie pozostałe cztery typy oprawek narzędziowych są dokręcane na centrum obróbczym za pomocą kołków pociągowych na końcu oprawki narzędziowej.
Uniwersalność:
1) Obecnie dwie najczęściej używane oprawki narzędziowe w Chinach to DIN 69871 (tj. JT) i japońska MAS BT;
2) Uchwyt narzędziowy zgodny z DIN 69871 może być również montowany na obrabiarkach z otworami stożkowymi wrzeciona ANSI/ASME;
3) Uchwyt narzędziowy IS0 7388/1 zgodny z międzynarodowym standardem może być również montowany na obrabiarkach z otworami stożkowymi wrzeciona zgodnymi z DIN 69871 i ANSI/ASME, dzięki czemu uchwyt narzędziowy IS0 7388/1 jest uniwersalny jest najlepszy.
Uchwyt narzędziowy podciśnieniowy HSK o stożku 1:10
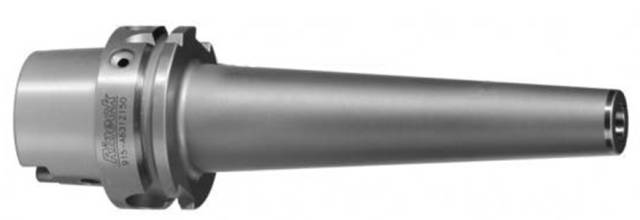
Podciśnieniowy uchwyt narzędziowy HSK opiera się na sprężystym odkształceniu uchwytu narzędziowego, który nie tylko styka się stożkową powierzchnią uchwytu narzędziowego w stosunku 1:10 ze stożkową powierzchnią 1:10 otworu wrzeciona obrabiarki, ale także ściśle styka się z powierzchnią kołnierza uchwytu narzędziowego z powierzchnią wrzeciona. Ten dwustronny system styków przewyższa uniwersalny uchwyt narzędziowy 7:24 pod względem obróbki z dużą prędkością, sztywności połączenia i dokładności zbieżności.
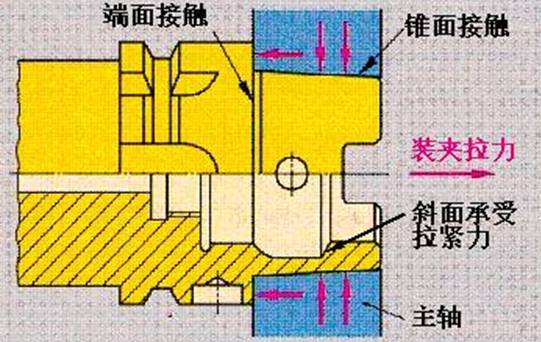
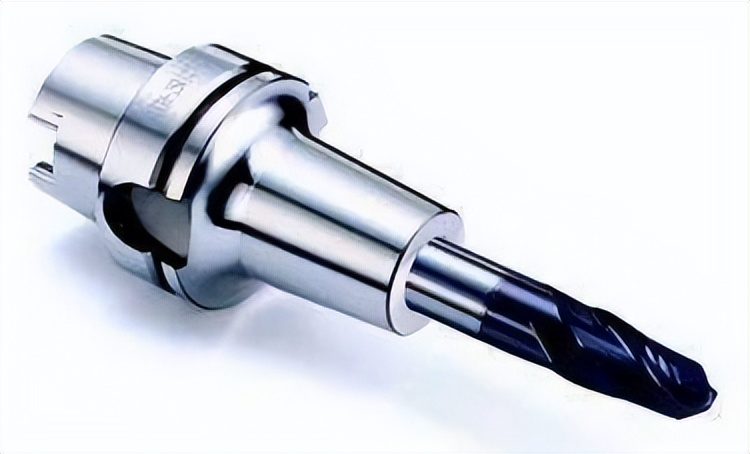
Podciśnieniowe oprawki narzędziowe HSK mogą poprawić sztywność i stabilność systemu, a także dokładność produktu podczas obróbki z dużymi prędkościami oraz skrócić czas wymiany narzędzia. Odgrywają ważną rolę w obróbce wysokoobrotowej, dostosowując się do prędkości wrzeciona obrabiarki dochodzących do 60 000 obrotów na minutę. System narzędzi HSK jest szeroko stosowany w branżach produkcyjnych, takich jak przemysł lotniczy, motoryzacyjny i zajmujący się formami precyzyjnymi.
Oprawki narzędziowe HSK są dostępne w różnych specyfikacjach, takich jak A, B, C, D, E i F, spośród których A, E i F są powszechnie stosowane w centrach obróbczych (automatyczna wymiana narzędzi).
Największa różnica między typem A i typem E:
1) Typ ma rowek przekładniowy, podczas gdy typ E nie. Relatywnie rzecz biorąc, typ A ma większy moment obrotowy i może być stosowany do niektórych ciężkich cięć. Moment obrotowy przenoszony przez typ E jest stosunkowo niewielki i można go stosować tylko w przypadku lekkiego cięcia.
2) Oprócz rowka przekładniowego, rękojeść typu A ma również otwory do mocowania ręcznego, rowki kierunkowe itp., więc wyważenie jest stosunkowo słabe. Typ E tego nie robi, więc typ E jest bardziej odpowiedni do obróbki z dużą prędkością. Mechanizmy typu E i typu F są całkowicie identyczne, z tą różnicą, że stożek rączki typu F, zwanej również rączką typu E i typu F (np. E63 i F63), jest jednym rozmiar mniejszy. Oznacza to, że średnice kołnierzy w E63 i F63 wynoszą φ 63, ale rozmiar stożka w F63 jest tylko taki sam jak w przypadku E50. Zatem w porównaniu do E63, F63 ma większą prędkość (mniejsze łożyska wrzeciona).
dwa
Forma montażu uchwytu
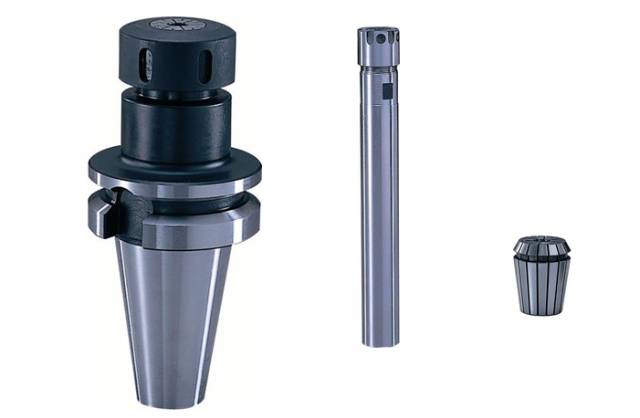
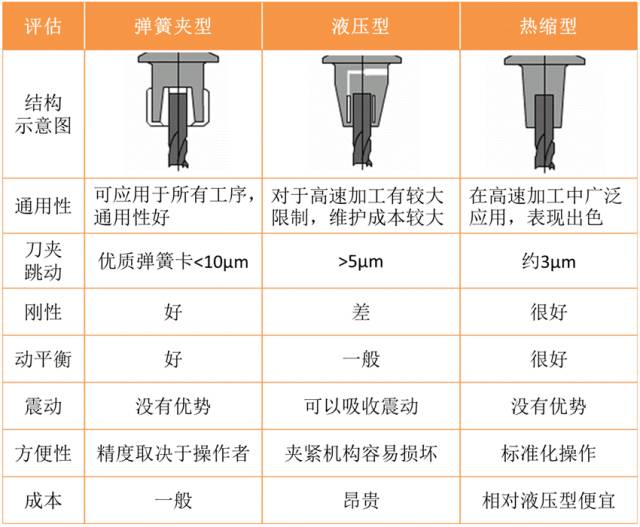
Uchwyt sprężynowy
Stosowany głównie do mocowania narzędzi skrawających z chwytem prostym oraz narzędzi takich jak wiertła, frezy, gwintowniki itp. Odkształcenie sprężyste sprężyny ustalającej wynosi 1 mm, a zakres mocowania mieści się w średnicy 0.{{2 }}mm.
Uchwyt hydrauliczny
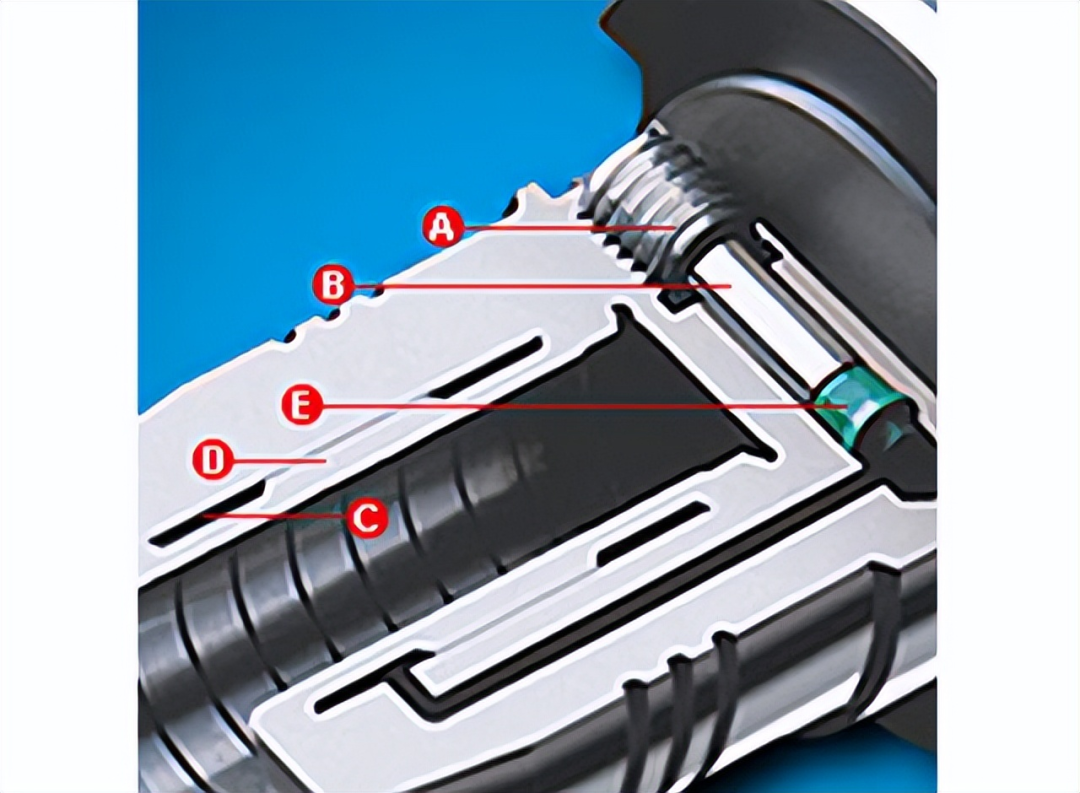
A - Dokręcić śrubę blokującą za pomocą klucza imbusowego;
B - Zablokuj tłok i wciśnij medium hydrauliczne do komory rozprężnej;
C - Komora rozprężeniowa, ciśnienie generowane przez sprężanie cieczy;
D - Cienka wkładka rozprężna, która lokalizuje i równomiernie otacza środek pręta mocującego narzędzie podczas procesu blokowania.
E - Specjalne elementy uszczelniające zapewniają idealne uszczelnienie i długą żywotność.
Ogrzewany uchwyt noża
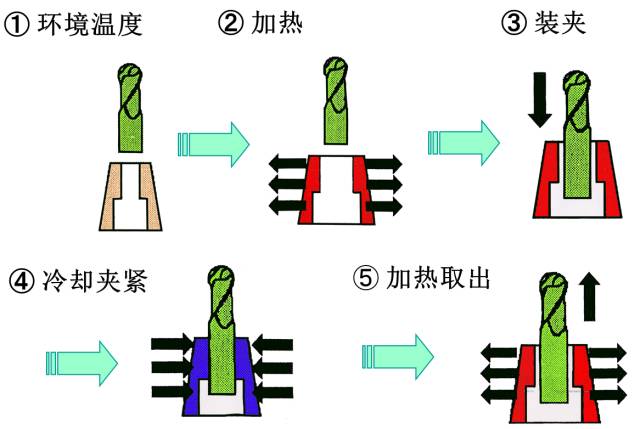
Zastosuj technologię nagrzewania indukcyjnego, aby ogrzać obszar mocowania narzędzia w uchwycie narzędzia, powodując zwiększenie jego średnicy, a następnie umieść zimny uchwyt narzędzia w gorącym uchwycie narzędzia. Oprawka narzędzia grzewczego ma dużą siłę mocowania i dobrą równowagę dynamiczną, dzięki czemu nadaje się do obróbki z dużymi prędkościami. Wysoka precyzja w powtarzalnym pozycjonowaniu, zazwyczaj w granicach 2 μ W m, bicie promieniowe w granicach 5 μ W m; Dobra zdolność przeciwporostowa i zdolność przeciwzakłóceniowa podczas przetwarzania. Jednak każda specyfikacja uchwytu narzędziowego nadaje się tylko do montażu narzędzia o jednej średnicy i wymagany jest zestaw urządzeń grzewczych.
Zasada mocowania oprawek termokurczliwych:
Kompleksowa ocena i porównanie rękojeści noży:
Inne typy rękojeści noży