


Wydajna metoda obróbki skomplikowanych, głębokich otworów!
Złożona obróbka głębokich otworów staje się coraz większym wyzwaniem. Części często wymagają dodatkowych funkcji, takich jak bardzo małe wykończenia otworów, komory wewnętrzne, zmiany apertury, konturów, rowków, gwintów i zmieniające się kierunki otworów. Skuteczne uzyskanie takich otworów z małymi tolerancjami wymaga nie tylko dużego doświadczenia i zasobów badawczo-rozwojowych, ale także możliwości inżynieryjnych, zaplecza aplikacyjnego i znacznego zaangażowania klienta.
Obróbka głębokich otworów (DHM)
Jest to rodzaj dziedziny obróbki, w której dominują narzędzia skrawające zaprojektowane specjalnie do istniejących zastosowań. Wiele różnych gałęzi przemysłu obejmuje obróbkę głębokich otworów, ale najpowszechniej stosowany jest przemysł energetyczny i lotniczy. Na początku pewne cechy części z głębokimi otworami mogą wydawać się niemożliwe do uformowania, ale niestandardowe rozwiązania narzędziowe zaprojektowane przez ekspertów nie tylko rozwiązują problemy procesowe, ale także zapewniają, że zostaną one w pewnym stopniu wykonane z dużą wydajnością i bezbłędnością.
Rosnące zapotrzebowanie na skomplikowane otwory i pilna potrzeba skrócenia czasu obróbki sprzyjają rozwojowi nowoczesnej technologii obróbki głębokich otworów. Przez dziesięciolecia wiercenie głębokich otworów było wydajną metodą obróbki przy użyciu narzędzi skrawających ze stopów twardych, ale zaczęło się pojawiać wąskie gardło w przypadku wytaczania otworów dolnych.
Obecnie sukces w tej dziedzinie obróbki opiera się zwykle na połączeniu standardowych i specjalistycznych komponentów narzędzi, które mają doświadczenie w projektowaniu specjalistycznych narzędzi do obróbki głębokich otworów. Narzędzia te są wyposażone w rozbudowane, precyzyjne oprawki narzędziowe, funkcje podporowe i zintegrowane rozwiertaki, w połączeniu z najnowszymi materiałami do rowków i ostrzy, a także wydajną kontrolą chłodziwa i wiórów, aby osiągnąć wymagane wyniki wysokiej jakości przy najwyższych szybkość penetracji i bezpieczeństwo przetwarzania.

Rysunek 1
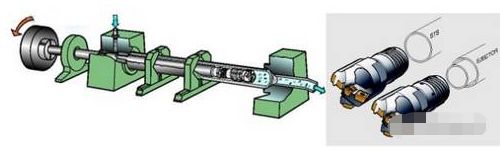
Części, które zatrzymują obróbkę głębokich otworów na rysunku 1, wymagają najpierw wiercenia bardzo głębokich otworów, a następnie często wymagają różnych skomplikowanych obróbek. Sukces obróbki głębokich otworów opiera się zwykle na połączeniu standardów aplikacyjnych i typowych komponentów narzędzi, które mają doświadczenie w projektowaniu narzędzi niestandardowych. Tego typu niestandardowe narzędzie oparte na wiertle T-Max 424.10 wchodzi w skład aplikacji jednorurowej.
Podczas wiercenia głębokich otworów otwory o małych średnicach poniżej 1 mm są obrabiane przy użyciu wierteł lufowych ze stopów twardych. Jednakże w przypadku otworów o średnicy 15 mm i większej zwykle stosuje się wiertła z krawędzią spawaną, natomiast w przypadku otworów o średnicy 25 mm i większej stosuje się wiertła z regulowanym ostrzem, zapewniające bardzo wydajne wiercenie. Nowoczesna technologia ostrzy wymiennych i systemy rur wiertniczych otwierają także nowe możliwości dla specjalistycznych narzędzi skrawających do obróbki głębokich otworów.
Gdy głębokość otworu przekracza 10-krotność apertury, obrobiony otwór jest ogólnie uważany za bardzo głęboki. Gdy głębokość otworu osiąga 300-krotność średnicy, wymagane są specjalistyczne techniki i do wiercenia można zastosować systemy jedno- lub dwururowe. W długim procesie obróbki dna tych otworów wymagane są specjalistyczne mechanizmy ruchu, konfiguracje narzędzi i prawidłowe krawędzie skrawające, aby zakończyć obróbkę komory wewnętrznej, rowków, gwintów i wnęk. Technologia płyt nośnych to kolejna ważna dziedzina, która ma również kluczowe znaczenie przy wierceniu głębokich otworów. Teraz w ramach technologii obróbki głębokich otworów poczyniła znaczne postępy. Obejmuje to kwalifikowane narzędzia skrawające, które są odpowiednie dla tej dziedziny i mogą zapewnić wyższą wydajność.
Rysunek 2
Podczas obróbki głębokich otworów otwory o małych średnicach poniżej 1 mm są obrabiane przy użyciu wierteł lufowych ze stopów twardych. Jednakże w przypadku otworów o średnicy 15 mm i większej powszechnie stosuje się wiertła z krawędzią spawaną, natomiast w przypadku otworów o średnicy 25 mm i większej stosuje się wiertła z wymiennymi ostrzami, aby wydajnie wykonywać te procesy w systemach z pojedynczą rurą i podwójną rurą wypychającą. Globalne centrum Sandvik Keleman Deep Hole Processing może zapewnić zasoby w zakresie rozwoju, projektowania i testowania na potrzeby rozwoju procesów części w branży. Oprócz zastosowań na małą skalę, centrum ściśle współpracuje również z wieloma gałęziami przemysłu, które wymagają większej wydajności części i wykorzystują niewielką liczbę otworów wysokiej jakości, takich jak wymienniki ciepła i kęsy stalowe.
Możliwości rzemieślnicze
Obecne wymagania produkcyjne wymagają rozwiązania w zakresie obróbki głębokich otworów, które jest całkowicie odmienne od rozwiązania w przypadku wiercenia głębokich otworów (które zwykle wykonuje się na innych obrabiarkach w celu kolejnych procesów wytaczania z pojedynczą łopatką). Nawet na maszynach wielozadaniowych metoda ta jest wymagana w przypadku pojedynczego mocowania. Na przykład podczas obróbki otworu o głębokości kilku metrów jego otwór wynosi około 100 mm, a jeden koniec musi mieć gwint, a wewnętrzna komora, która wchodzi do otworu, musi mieć większą średnicę. Zwykle po zakończeniu wiercenia elementy te są dodawane do otworu w procesie wytaczania po przesunięciu części na tokarkę. Obecnie obróbka głębokich otworów łączy w sobie zdolność narzędzia skrawającego do wykonywania kolejnych procesów i nie ma ograniczeń w zakresie regulacji obrabiarki. Ta nowa technologia narzędziowa faktycznie rozszerzyła swoje możliwości operacyjne, pozwalając na bardziej efektywne przetwarzanie tych wymagających cech w mniejszym zakresie ograniczeń.
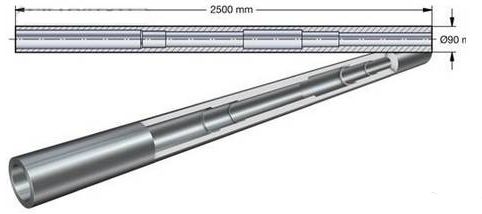
Przykładem wykorzystania technologii obróbki głębokich otworów do wydajnej obróbki elementów są części do wydobycia ropy naftowej. Ten typ części ma około 2,5 m długości i ma pewne złożone cechy z małymi tolerancjami. Aby uzyskać małe tolerancje i doskonałe wykończenie powierzchni, rozwiązanie narzędziowe polega w pierwszej kolejności na wierceniu otworów o średnicy 90 mm, a następnie zastosowaniu rozwiertaka pływającego do precyzyjnej obróbki. Następnie na głębokości 1,5m powiększono i rozwiercono otwór o średnicy 115mm. Druga przegroda wchodzi do otworu mniej więcej w połowie, a następnie jest również rozszerzana, rozwiercana i obrabiana poprzez fazowanie. Na koniec wykonaj wytaczanie i rozwiercanie, aby utworzyć dwie wewnętrzne komory ze skosami (również rozwiercone do gotowego rozmiaru).
Powszechnie stosowane narzędzia do obróbki głębokich otworów w światowym centrum obróbki głębokich otworów zapewniają niestandardowe rozwiązania w zakresie utylizacji odpowiednie dla części w tym przemyśle energetycznym. Czas cięcia został wydłużony z ponad 30 godzin do 7 i pół godziny. Ten niestandardowy plan utylizacji narzędzi może zapewnić wymaganą małą tolerancję i jasność powierzchni w całym stosunkowo złożonym otworze. Proces obejmuje jedno wiercenie głębokiego otworu i użycie pływającego rozwiertaka w celu zatrzymania precyzyjnej obróbki. Następnie po osiągnięciu głębokości 1,5m zaprzestań rozszerzania i rozwiercania otworu o średnicy 115mm. Następnie należy przerwać wiercenie i rozwiercanie krótszej części w innym głębokim otworze i wykonać fazowanie. Na koniec przestań wytaczać i rozwiercać, aby utworzyć dwie wewnętrzne komory ze skosami (również rozwiercone do gotowego rozmiaru).
Podczas rutynowej obróbki czas potrzebny na wykonanie tej części na obrabiarce przekracza 30 godzin. Rozwiązanie do obróbki głębokich otworów wyposażone w specjalistyczne narzędzia skrawające pozwala skrócić czas do 7,5 godziny.
Poprawę wydajności
Zupełnie inaczej niż w przypadku mocowania wielooperacyjnego, zastosowanie technologii obróbki głębokich otworów może również osiągnąć poprawę wydajności produkcji w dużych partiach. Nie jest zaskoczeniem, że czas cięcia został skrócony o 80%. Przykładem potwierdzającym tę skuteczność jest opatentowana technologia konstrukcji narzędzi i ostrzy, która może zmaksymalizować bezpieczeństwo obciążeń krawędzi skrawającej. Równoważenie obciążenia i optymalizacja efektów cięcia na optymalnej liczbie ostrzy może pozwolić na uzyskanie wyższych współczynników penetracji, skracając w ten sposób czas przetwarzania. Jeśli chodzi o dokładność, specjalnością obróbki głębokich otworów są małe tolerancje, przy czym 70% otworów ma koncentryczne średnice wewnętrzne, typową tolerancję 0,2 mm i tolerancję średnicy 20 mikronów.
Głębokie otwory odbiegające od linii środkowej
Kolejnym przykładem wysokich wymagań wobec narzędzi skrawających i autorskiej technologii podczas wiercenia otworów jest obróbka bardzo głębokich otworów na wale generatora elektrowni. W tym przypadku ekspert branży energetycznej Generpro musi przetworzyć 90 ton kutych części stalowych w sposób asymetryczny z otworami o długości blisko 5,5 m i średnicy nieco ponad 100 mm od linii środkowej wału. Ten rodzaj głębokiego otworu należy wiercić pod pewnym odchyleniem kąta, a tolerancja położenia przy wyjściu musi mieścić się w granicach 8 mm.
Kierunek wiercenia, łamanie i usuwanie wiórów, a także absolutny brak odpadów we wstępnie obrobionym wale mają kluczowe znaczenie w tym zastosowaniu. Rozwiązanie narzędziowe obejmuje dedykowane wiertło i nowy typ płyty nośnej. Przed nałożeniem na wał wymagane są próby wiercenia, a wyniki potwierdzają, że jest on bardziej wydajny i niezawodny – a pozycja wyjściowa mieści się w odległości 2,5 mm od celu.
W wielu przypadkach zastosowanie nowoczesnej technologii obróbki otworów oznacza znaczne skrócenie czasu obróbki – z wielu do niespełna 1 godziny – i umożliwia obróbkę wielu skomplikowanych elementów.


