


Jak pokonać deformację? Umiejętności toczenia CNC części cienkościennych
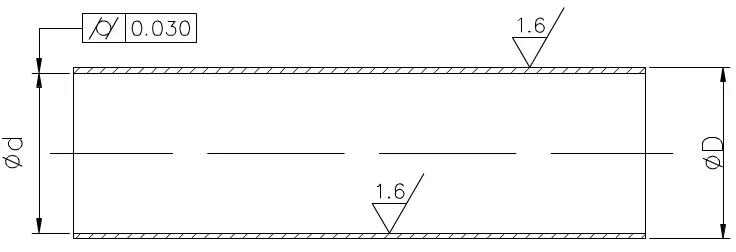
Podczas procesu cięcia cienkościenne konstrukcje są podatne na odkształcenia pod wpływem sił skrawania, w wyniku czego powstają struktury o kształcie eliptycznym lub taliowym, z małymi środkami i dużymi końcami. Ponadto, ze względu na słabe odprowadzanie ciepła podczas obróbki, cienkościenne tuleje są podatne na odkształcenia termiczne, co utrudnia zapewnienie jakości obróbki części. Części pokazane na rysunku są nie tylko niewygodne w zaciskaniu, ale także trudne w obróbce w obszarze przetwarzania. Konieczne jest zaprojektowanie specjalnej cienkościennej tulei i wału ochronnego.
Analiza procesu
Zgodnie z wymaganiami technicznymi podanymi na rysunku przedmiot obrabiany jest za pomocą rur stalowych bez szwu, a chropowatość powierzchni otworu wewnętrznego i ścianki zewnętrznej wynosi Ra1,6 μm. Można to osiągnąć poprzez toczenie, ale cylindryczność otworu wewnętrznego wynosi 0,03 mm, co jest wysokim wymaganiem w przypadku części cienkościennych. W produkcji masowej przebieg procesu jest mniej więcej następujący: cięcie - obróbka cieplna - powierzchnia czołowa samochodu - zewnętrzny okrąg samochodu - otwór wewnętrzny samochodu - kontrola jakości.
Proces „obróbki otworu wewnętrznego” jest kluczem do kontroli jakości. Trudno jest zapewnić cylinder 0.03mm jeśli chodzi o wycinanie otworów wewnętrznych, pomijając okrąg zewnętrzny i cienkościenną obudowę.
Kluczowe technologie otworów samochodowych
Kluczową technologią toczenia otworów jest rozwiązanie problemów związanych ze sztywnością i usuwaniem wiórów narzędzia do toczenia otworów wewnętrznych. Aby zwiększyć sztywność narzędzia do toczenia otworów wewnętrznych, należy podjąć następujące kroki:
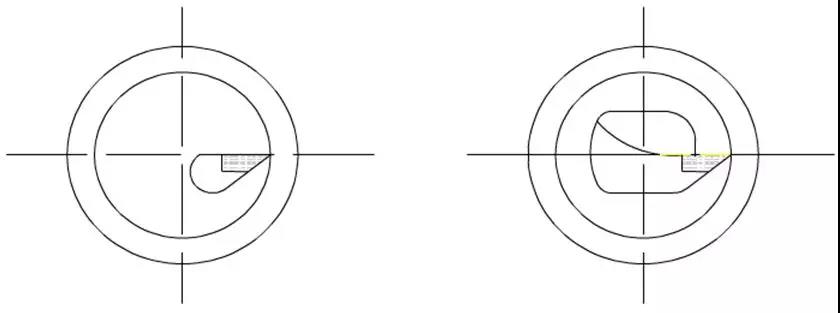
(1) Spróbuj maksymalnie zwiększyć pole przekroju poprzecznego oprawki narzędziowej. Zwykle końcówka narzędzia do toczenia otworów wewnętrznych znajduje się nad uchwytem narzędzia, tak że pole przekroju poprzecznego uchwytu narzędzia jest mniejsze niż 1/4 pola przekroju poprzecznego otworu, jak pokazano na lewym rysunku. Jeśli końcówka narzędzia do toczenia otworów wewnętrznych znajduje się na linii środkowej oprawki, pole przekroju poprzecznego oprawki w otworze można znacznie zwiększyć, jak pokazano na rysunku po prawej stronie.
(2) Długość przedłużenia oprawki narzędzia powinna być możliwie największa, bo o 5-8 mm większa od długości przedmiotu obrabianego, aby zwiększyć sztywność oprawki narzędzia tokarskiego i zmniejszyć wibracje podczas procesu skrawania.
Rozwiąż problem usuwania wiórów
Główną kontrolą jest kierunek przepływu skrawania, a narzędzie tokarskie zgrubne wymaga przepływu wióra w kierunku obrabianej powierzchni (wiór przedni). Dlatego stosuje się narzędzie do toczenia otworów wewnętrznych z dodatnim kątem nachylenia krawędzi, jak pokazano na poniższym rysunku.

Przy toczeniu precyzyjnym wymagane jest, aby wióry spływały w kierunku środka pierwszego rzędu wiórów (odprowadzanie wiórów ze środka otworu). Dlatego podczas szlifowania narzędzia należy zwrócić uwagę na kierunek szlifowania krawędzi skrawającej, a sposób usuwania wiórów powinien odbywać się do przodu wzdłuż nachylonego łuku. Jak pokazano na poniższym rysunku, YA6 jest stosowany jako stop do precyzyjnych narzędzi tokarskich. Obecnie typ M ma dobrą wytrzymałość na zginanie, odporność na zużycie, udarność, a także odporność na przyczepność i temperaturę ze stalą.
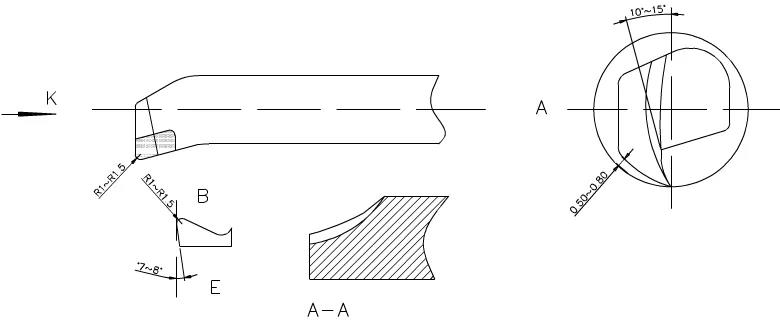
Podczas szlifowania kąt przedni jest zaokrąglany do kąta łuku kołowego o wartości 10 stopnia -15 stopnia, a kąt tylny jest zaokrąglany do odległości 0.5-0. 8mm od ściany zgodnie z łukiem obróbki (dolna linia narzędzia przebiega zgodnie z ruchem wskazówek zegara). Kąt krawędzi skrawającej w kierunku k wynosi § 0.5-1, a wypolerowana krawędź wzdłuż punktu B krawędzi wióra to R1-R1.5. Odpowiednie jest zeszlifowanie wtórnego kąta oparcia do 7 stopni -8 stopnia, a punkty AA wewnętrznej krawędzi E są zaokrąglone, aby usunąć wióry na zewnątrz.
Metoda przetwarzania
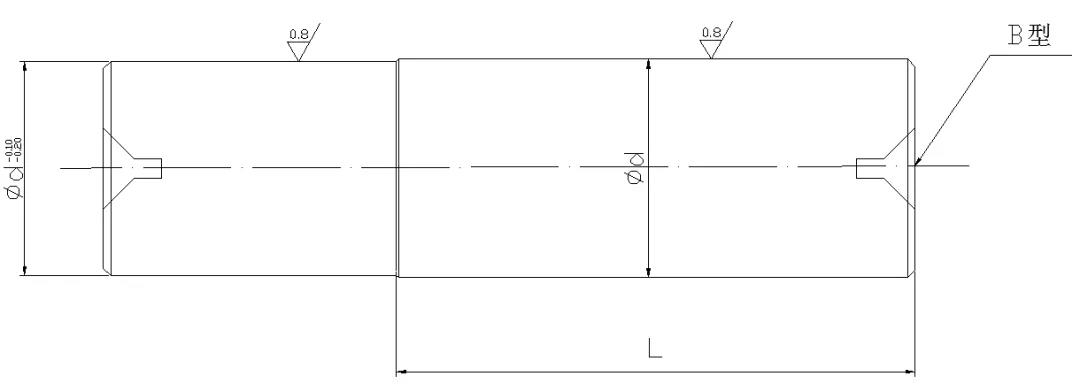
(1) Przed obróbką należy wykonać wał ochronny. Głównym celem osłony wału jest zakrycie wewnętrznego otworu cienkościennej tulei jej oryginalnym rozmiarem, przymocowanie jej przednimi i tylnymi końcówkami w celu obróbki zewnętrznego koła bez deformacji oraz utrzymanie jakości i dokładności obróbki zewnętrznego koła. Zatem obróbka wału ochronnego jest kluczowym krokiem w procesie obróbki cienkościennych osłon.
45 # okrągła stal konstrukcyjna węglowa stosowana do obróbki półfabrykatów osłon wału; Czoło samochodu jest wyposażone w górne otwory w kształcie litery B na obu końcach, z szorstkim okręgiem zewnętrznym i marginesem 1 mm. Po obróbce cieplnej, odpuszczaniu, kształtowaniu i precyzyjnej obróbce należy pozostawić margines 0,2 mm na szlifowanie. Poddaj ponownie obróbce cieplnej pokruszoną powierzchnię do twardości HRC50, a następnie przeszlifuj ją za pomocą zewnętrznej szlifierki walcowej, jak pokazano na poniższym rysunku. Dokładność spełnia wymagania i będzie używana po zakończeniu.
(2) Aby zapewnić możliwość obróbki przedmiotu za jednym razem, dla półwyrobu należy pozostawić pozycję mocowania i naddatek na skrawanie.
(3) Najpierw poddaj obróbce cieplnej szorstki zarodek i dostosuj go do twardości HRC28-30 (w zakresie obrabialności).
(4) Narzędzie tokarskie wykorzystuje C620. Po pierwsze, przednia końcówka jest ustalana w pozycji stożka wrzeciona. Aby zapobiec odkształceniu przedmiotu obrabianego podczas mocowania cienkościennej tulei, dodawana jest gruba tuleja z otwartą pętlą, jak pokazano na poniższym rysunku.
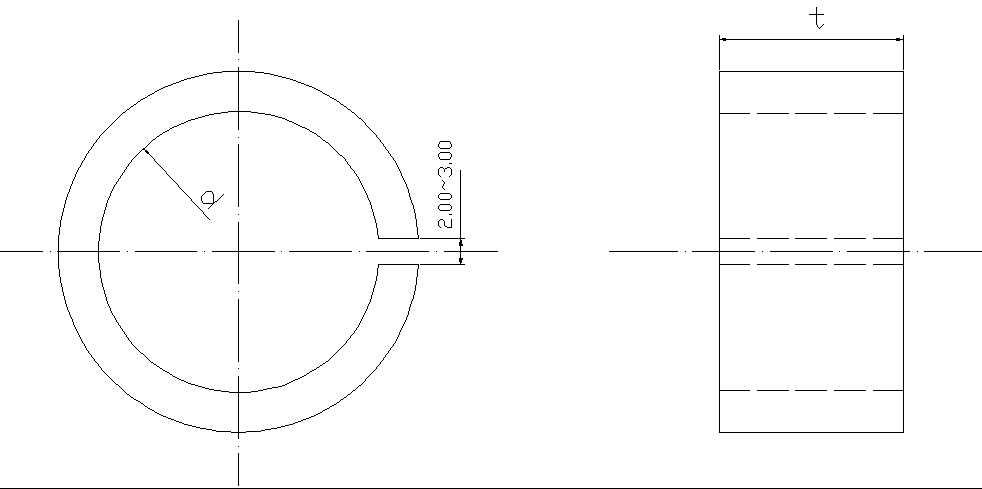
Aby utrzymać produkcję masową, jeden koniec zewnętrznego okręgu cienkościennej obudowy jest obrabiany do jednolitego rozmiaru d, a linijka t jest zaciskana osiowo. Cienkościenna obudowa jest skompresowana, aby poprawić jakość wewnętrznego otworu samochodu i zachować rozmiar. Biorąc pod uwagę wytwarzanie ciepła skrawania, trudno jest określić wielkość rozszerzania się przedmiotu obrabianego. Należy wlać odpowiednią ilość chłodziwa, aby zmniejszyć odkształcenie termiczne przedmiotu obrabianego.
(5) Użyj automatycznego centrującego uchwytu trójszczękowego, aby mocno zacisnąć przedmiot obrabiany, obróć powierzchnię czołową i z grubsza obróć okrąg wewnętrzny. Pozostaw margines 0.1-0.2mm na toczenie precyzyjne i zastąp je precyzyjnym narzędziem tokarskim, aby obrobić wymagany margines skrawania, aby spełnić wymagania dotyczące nadmiernego dopasowania i chropowatości wału ochronnego. Wyjmij narzędzie do toczenia otworu wewnętrznego, włóż wałek ochronny do przedniej końcówki, zaciśnij go końcówką tylnego siedzenia zgodnie z wymaganiami dotyczącymi długości, wymień narzędzie do toczenia koła zewnętrznego, aby zgrubnie obrócić okrąg zewnętrzny, a następnie delikatnie obróć go, aby spełnić wymagania wymagania rysunku. Po przejściu kontroli użyj noża tnącego, aby przyciąć zgodnie z wymaganą długością. Aby nacięcie przedmiotu obrabianego było płaskie w przypadku jego złamania, krawędź tnącą należy zeszlifować ukośnie, tak aby powierzchnia czołowa przedmiotu obrabianego była płaska; Część wału ochronnego, która jest drobno szlifowana, ma na celu wycięcie i pozostawienie szczelin. Wał ochronny jest drobno szlifowany, aby zmniejszyć odkształcenie przedmiotu obrabianego, zapobiec wibracjom oraz zapobiec upadkowi i kolizjom podczas cięcia.
Wniosek
Powyższe metody obróbki osłonek cienkościennych rozwiązały problem odkształceń lub błędów wymiarowych i kształtowych niespełniających wymagań. Praktyka wykazała, że wydajność obróbki jest wysoka, jest prosta w obsłudze i nadaje się do obróbki dłuższych elementów cienkościennych. Wymiary są łatwe do kontrolowania i osiągane jest wtórne wykończenie. Produkcja seryjna jest również bardziej praktyczna.


