


Musisz przeczytać! Co są metody obróbki otworów?
W porównaniu z powierzchnią obróbką z zewnętrznym okręgami, warunkami dla otworu obróbka są dużo gorzej, i obróbka otwory jest bardziej trudna niż obróbka zewnętrzna okręgi. To jest ponieważ:
1) The size of the tool used for hole machining is limited by the size of the hole being machined, resulting in poor rigidity and easy bending deformation and vibration;
2) Kiedy używa naprawiony rozmiar cięcie narzędzia do procesu otwory, rozmiar otwór często bezpośrednio zależy od odpowiedniego rozmiaru narzędzia , i produkcji błędu i zużycia narzędzia będzie bezpośrednio wpływać na obróbkę dokładność otwór;
3) Kiedy obróbka otwory% 2c cięcie obszar jest wewnątrz przedmiotu obrabianego% 2c i warunki dla wióra usuwanie i ciepło rozpraszanie są słabe% 2c co sprawia, że jest to trudne kontrola obróbka dokładność i powierzchnia jakość.
Jeden
Wiercenie i rozwiercanie
(1) Wiercenie
Wiercenie jest najpierw proces obróbki otworów na solidnych materiałach, z a wiercenie średnica ogólnie mniej mniej 80mm. Jest dwa sposoby do wiercenia: jeden jest do obracania the wiertło wiertło; Inny typ jest przedmiot obrabiany obrót. błędy generowane przez ponad ponad dwa wiercenie metody są nie te takie same. w wiercenie metoda obracania wiertło wiertło, kiedy cięcie krawędź jest asymetryczne i wiertło wiertło wiertło nie sztywne wystarczająco, linia środkowa przerobiony otwór będzie przekrzywiony lub nie prosty, ale przysłona będzie pozostanie zasadni niezmieniony; w wiercenie metoda obracania przedmiotu obrabianego, na przeciwstawne, odchylenie wiertło wiertło przysłona, spowoduje a zmiana w przysłona, podczas the linia środkowa z otwór pozostaje prosty.
Plik powszechnie używane wiercenie narzędzia obejmują: smażone ciasto skręca wiertło, środek wiertło , głęboki otwór wiertło , itd., z najczęściej powszechnie używane jest smażone ciasto skręcane wiertło, którego średnica specyfikacja jest Φ 0.1-80mm.
Ze względu na ograniczenia konstrukcyjne 2c zginając sztywność i skrętne sztywność wiertło wiertło oba niskie, sprzężone z słabe centrowanie, wynikowe w niskie dokładność w wiercenie przetwarzanie, ogólnie tylko osiąganie IT13 do IT11; Powierzchnia chropowatość jest również względnie wysoka, z Ra ogólnie zakres od od 12,5 μ M; Ale metal usuwanie szybkość wiercenia jest wysoka, i cięcie wydajność jest wysoka. Wiercenie jest głównie używane do obróbki otwory z z niska jakość wymagania, takie jako śruba otwory, gwintowane dolne otwory, olej otwory, itd. otwory otwory wymagane wysokie obróbka dokładność i powierzchnia jakość, one powinny być osiągnięte przez rozwiercanie, wytaczanie, lub szlifowanie w w kolejne obróbka.
(2) Expanding holes
Rozszerzanie a otwór jest dalsze przetwarzanie z otworu który już został wywiercony, odlewany, lub kuty przy użyciu rozszerzenia wiertło, w kolejności do rozszerzenia otworu i ulepszenie obróbki jakości otworu otworu. Rozszerzanie a otwór może być używany jako a obróbka przed precyzja obróbka, lub jako ostateczne przetwarzanie z otworu z niskimi wymaganiami. rozwiertak jest podobny do na Smażone ciasto Twisty wiertło, ale to ma więcej zęby i nie krzyż krawędź.
W porównaniu z wierceniem, rozszerzaniem a otworem ma następującym charakterystyką:
1) Rozszerzanie wiercenie ma a duży liczba zębów (3-8 zębów), dobry prowadzenie, i stabilny cięcie;
2) Rozwiercanie Wiertło nie ma a pozioma krawędź i ma dobre cięcie warunki;
3) Obróbka naddatek jest mały, wiór rowek może być wykonany płytszy, wiertło rdzeń może być wykonany grubszy% 2c i narzędzie korpus ma lepszą wytrzymałość i sztywność. Dokładność otworu ekspansja obróbka jest ogólnie IT11~IT10 poziomy, i powierzchnia chropowatość Ra jest 12,5% 7e6.3 μ M. Rozszerzanie otwory jest powszechnie używane do proces otwory z a średnica mniejsza mniejsza niż. Kiedy wiercenie otwory z a większa średnica (D Większa niż lub równa do 30mm), to jest wspólne do wstępne wiercenie z a małe wiertło (z a średnica z 0.5-0.7 razy przysłona), i wtedy użycie a odpowiedni rozmiar rozwiertak do powiększenia otworu. To może poprawić obróbkę jakość i produkcję wydajność z otworu otworu.
W dodatek do byt zdolny do obróbki cylindryczne otwory, różne specjalne kształtowe otwor otwory (również znane jako spot okładziny) moga być używane do proces różne wgłębienie gniazdo otwory i płaski koniec powierzchnie. przód koniec plamka powierzchnia jest często wyposażony w a prowadnica kolumna, który jest prowadzony przez a obrabiany otwór.
Dwa
Rozwiercanie otwory
Rozwiercanie jest jeden z precyzyjna obróbka metody dla otworów, który jest szeroko stosowany w produkcji. Dla mniejsze otwory, rozwiercanie jest a więcej ekonomiczny i praktyczny obróbka metoda porównany do wewnętrzny okrąg szlifowanie i precyzja wytaczanie.
(1) Rozwiertak
(2) Rozwiercanie proces i jego zastosowanie
The allowance for reaming has a significant impact on the quality of reaming. If the allowance is too large, the load on the reamer will be high, and the cutting edge will be quickly dulled, making it difficult to obtain a smooth machining surface and ensuring dimensional tolerances; The margin is too small to remove the knife marks left by the previous process, which naturally has no effect on improving the quality of hole processing. The general rough hinge allowance is taken as {{0}}.35-0.15mm, and the fine hinge allowance is taken as 0.15-0.05mm.
Aby uniknąć tworzenia wiórów osadów , rozwiercania jest zwykle przenoszone na zewnątrz a niższe cięcie prędkość (gdy używanie dużej prędkości stali rozwiertaków do przetwarzania stali i odlewu żelaza, v<8m/min). The value of feed rate is related to the aperture being processed. The larger the aperture, the larger the feed rate value. When high-speed steel reamers process steel and cast iron, the feed rate is usually set to 0.3-1mm/r.
Kiedy rozwiercanie, właściwe cięcie płyn musi być używane do chłodzenia, smarowanie, i czyszczenie w celu zapobiegania powstawanie powstawania wiórów osadów i terminowe usuwanie z wiórów. w porównaniu z szlifowaniem i wytaczaniem, rozwiercaniem ma a wyższą produktywność i jest łatwiejsze dokładność otworu; jednak, rozwiercanie nie może korygować położenia błędu otworu osi, i pozycji dokładność otworu powinna być zapewniona przez the poprzedni proces. Rozwiercanie otwory jest nie odpowiednie do przetwarzania krok otwory i ślepe otwory.
Dokładność zawiasu otwor rozmiar wynosi ogólnie IT9 do IT7, i powierzchnia chropowatość Ra jest ogólnie 3,2 do 0.8 μ M. Dla otworów z średnim rozmiarem i wysoka precyzja wymagania (takie jako IT7 poziom precyzja otwory), wiercenie rozszerzanie zawias proces jest a typowy obróbka schemat powszechnie używany w produkcji.
Trzy
Wytaczanie otwory
(1) Boring method
1) The rotation of the workpiece and the feed motion of the tool in boring holes on a lathe mostly belong to this type of boring method. The process characteristics are: the axis of the processed hole is consistent with the rotation axis of the workpiece, the roundness of the hole mainly depends on the rotation accuracy of the machine tool spindle, and the axial geometric shape error of the hole mainly depends on the positional accuracy of the tool feed direction relative to the rotation axis of the workpiece. This boring method is suitable for machining holes with coaxiality requirements on the outer surface.
2) The tool rotates, and the workpiece moves in feed. The boring machine spindle drives the boring tool to rotate, and the worktable drives the workpiece to move in feed.
3) The tool rotates and performs feed motion using this boring method. The overhanging length of the boring bar changes, and the force deformation of the boring bar also changes. The aperture near the spindle box is larger, while the aperture far away from the spindle box is smaller, forming a tapered hole. In addition, as the overhanging length of the boring bar increases, the bending deformation of the spindle caused by its own weight also increases, and the axis of the machined hole will produce corresponding bending. This boring method is only suitable for processing shorter holes.
(2) diament wytaczanie
W porównaniu z ogólnym wytaczaniem, charakterystyka diamentu wytaczanie są małe tył cięcie ilość, małe posuwy szybkość, wysokie cięcie prędkość, i to można osiągnąć wysoka obróbka dokładność (IT{{0}}}IT6) i bardzo gładkie powierzchnia (Ra jest 0.4-0}.05) μ m) . Diament wytaczanie był oryginalnie przetwarzane z diamentem wytaczanie frezy, ale teraz to jest ogólnie przetwarzane z twarde stopy, CBN% 2c i sztuczne diament cięcie narzędzia. głównie używane do obróbki metali nieżelaznych metali przedmiotów obrabianych, to może również być używane do obróbki odlewu żelaza i stali części.
Parametry ...skrawanie parametry dla diament wytaczanie to:
Kwota {0}.{1}}.6mm,
Final nudny is 0.1mm;
The feed rate is {{0}}.01~0.14mm/r;
cięcie prędkość dla obróbka odlew żelazo jest 100-250m/min,
When processing steel, it is 150-300m/min,
Kiedy przetwarzanie metale nieżelazne, prędkość wynosi 300-2000m/min.
W zamówienie aby upewnić się , że diament wytaczanie może osiągnąć wysoką obróbkę dokładność i powierzchnia jakość% 2c maszyna narzędzie (diament wytaczarka maszyna) używane musi mieć wysoki geometryczny dokładność i sztywność. Wrzeciono podpora maszyna narzędzie zwykle zastosowania precyzja kątowy styk łożyska kulkowe lub hydrostatyczny ślizgowy łożyska, i szybkobieżny obrotowy części musi być precyzyjnie wyważony; W dodanie, ruch z posuw mechanizm musi być bardzo gładki dostosowany dostosowany do zapewnienia ten stół warsztatowy może wykonać płynny płynny wolnoobrotowy posuw ruch.
Diament wytaczanie ma dobrą obróbkę jakość i wysoką produkcję wydajność% 2c i jest szeroko stosowany w końcowej obróbce precyzji otworach w dużej skali produkcji , takich jak silnik cylinder otwory% 2c tłok sworzeń otwory% 2c i wrzeciono otwory na maszynie narzędziu wrzecionie skrzynkach. Jednak, powinien powinien być zauważony to kiedy używasz diament wytaczanie do obróbka czarny metal produkty, tylko wytaczanie frezy wykonane z twarde stopu i CBN można być używane, i wytaczane frezy wykonane z diamentu nie można być używane ponieważ powinowactwo powinowactwo między węglem atomy w diament i żelazo grupa pierwiastki jest wysokie, i narzędzie żywotność jest niskie.
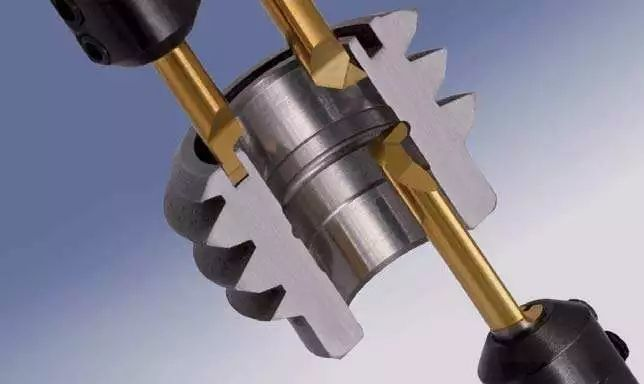
(3) Boring cutter
(4) Proces Charakterystyka i Zastosowanie Zakres Wytaczanie
W porównaniu z wierceniem rozszerzaniem zawiasem procesem, przysłona rozmiar z wytaczanie otwor jest nie ograniczony przez narzędzie rozmiar, i wytaczanie otwór ma silny błąd korekcja zdolność. może korygować odchylenie błąd pierwotny otwór oś przez wielokrotność narzędzie przejścia, i może utrzymać wysoki pozycyjny dokładność pomiędzy wytaczanie otwór i pozycjonowanie powierzchnia.
W porównaniu z zewnętrznym okręgiem tokarki, spowodowanym do słabej sztywności i duże odkształcenie narzędzia pręta systemu, ciepła rozpraszanie i wiór usuwanie warunki nie są dobre, i odkształcenie przedmiotu obrabianego i narzędzie jest względnie duże. obróbka jakość i produkcja wydajność wytaczania otwor nie są tak wysokie jako to zewnętrzne koło tokarki tokarki.
Na podstawie na ponad analizie, to można być stwierdzić że wywiercisko ma a szeroki przetwarzanie zakres i może proces otwory z różne rozmiary i dokładność poziomy. Dla otworów i otworów systemów z większymi otworami i wyższymi wymaganiami dla rozmiar i pozycyjność dokładność, wytaczanie jest prawie jedyna metoda przetwarzania metoda. Obróbka dokładność wytaczania otworów jest pomiędzy IT9 i IT7 poziomów. Wytaczarka można być przenoszona wytaczanie maszyny, tokarki, frezarki maszyny i inne obrabiarki, z zalety elastyczności i elastyczności, i jest szeroko stosowane w produkcji w produkcji. w masowej produkcji, wytaczaniu matryce są często używane do poprawy wytaczania wydajności.
Cztery
Gładzenia
(1) honowanie zasada i honowanie głowica
Honowanie jest a metoda polerowania otwory za pomocą a honowanie głowica z z szlifowanie taśma (kamień olejowy). Podczas honowania, przedmiot obrabiany pozostaje stacjonarny, i honowanie głowica jest napędzany napędzany przez wrzeciono maszyny narzędzie do obracania i wykonywania ruch posuwisto-zwrotny liniowy . W honowanie obróbka, szlifowanie taśma działa na na powierzchnia przedmiotu obrabianego z a pewny nacisk, cięcie off an ekstremalnie cienka warstwa z materiału z powierzchni przedmiotu obrabianego, i jego cięcie trajektoria jest a krzyż siatka wzór. upewnić upewnić , ruch trajektoria z piasku pręta ścierniwa cząstki nie nie powtórzyć, liczba obrotów na minuta na honowanie głowica's obrót ruch powinien być pierwszy do liczba posuwisto-zwrotnych uderzeń na minutę z na honowanie głowica.
Krzyż kąt obraz honowanie trajektoria jest powiązany z posuwisto-zwrotny prędkość obraz i obwodowy prędkość obraz obraz z honowanie głowica. Rozmiar rozmiar obrazu kąt wpływa na obróbka jakość i wydajność z honowania. Ogólnie, the obraz jest zrobiony jako stopień dla zgrubny honowanie i stopień dla do dokładny honowanie. W kolejności w celu ułatwienia rozładowania złamanego ścierniwa cząstek i wiórów, zmniejszenia cięcia temperatury , i poprawy obróbki jakości, wystarczającego cięcia płynu powinien być używany podczas honowania.
Aby zapewnić równomierną obróbkę otworu ścian, przesuwu z piasku pręta musi przekroczyć a pewną odległość w oba końcach otworu dodatku i zmniejszenia uderzenia z wrzeciona obrót błąd na obróbka dokładność obróbka dokładność, pływające połączenia są przeważnie używane pomiędzy głowicą głowicą i wrzecionem wrzecionem obrabiarki narzędzia.
Tam są różne konstrukcyjne formy dla promieniowe rozszerzenie i skurcz regulacja honowanie głowica szlifowanie taśma, w tym ręczne, pneumatyczne, i hydrauliczne.
(2) Proces charakterystyka i zastosowanie zakres honowanie
1) Honowanie może osiągnąć wysoki wymiarowy i kształt dokładność% 2c z obróbką dokładność zakres od IT7 do IT6. okrągłość i cylindryczność błędy z otworu może być kontrolowany w ciągu a pewny zakres , ale honowanie nie można poprawić pozycji dokładność przetworzonego otworu.
2) Honowanie może osiągnąć wysoka powierzchnia jakość, z a powierzchnia chropowatość Ra of 0.2~0.25 μ m. Głębokość metamorficzny wada warstwa na powierzchnia metal jest ekstremalnie mały, zakres od 2,5 do 25 μ M.
3) Compared with the grinding speed, although the circumferential speed of the honing head is not high (VC=16-60m/min), due to the large contact area between the sand strip and the workpiece, the reciprocating speed is relatively high (VA=8-20m/min), so honing still has a higher productivity.
Honowanie jest szeroko stosowane w produkcji na dużą skalę do obróbki precyzyjnej otworów w silniku cylindrze otworach i różnych urządzeniach hydraulicznych . przysłona zakres jest ogólnie lub większe% 2c i głębokie otwory z a długość do średnica stosunek większy niż 10 może być obrabiany. Jednak, honowanie nie jest nie nadaje się do obróbki otworów na nie żelaznych metali przedmiotów obrabianych z wysoką plastycznością, nor do obróbki otworów z rowskami wpustami, otworami, itd.
Ciągnięcie otwory
(1) Przeciąganie i Przeciąganie
Ciągnięcie otwory jest a wysoka wydajność precyzja obróbka metoda to jest wykonywane przy użyciu a specjalnie zaprojektowane przeciąganie włączone a przeciąganie maszyna. Są dwa rodzaje przeciągania maszyny: poziome i pionowe, z poziome przeciąganie maszyny będące najbardziej powszechne.
Podczas przeciągania, cięcie narzędzie tylko wykonuje wolna prędkość ruch liniowy (główny ruch). Liczba zębów to na cięcie narzędzie powinno działać na na w tym samym czasie powinien powinno ogólnie nie być mniej mniej niż 3, w przeciwnym razie narzędzie cięcie nie będzie działać gładko i może wytwarzać okrężne zmarszczki na powierzchni powierzchni przedmiotu obrabianego. W kolejności do unikanie nadmierne cięcie siła to może powodować przeciągnięcie do złamania, liczba zębów na na działające narzędzie powinno ogólnie nie przekraczać 6-8 podczas przeciągania.
Są są trzy różne metody cięcia do przeciągania, które są opisane jako następuje:
1) The characteristic of layered broaching is that the broach sequentially cuts off the machining allowance of the workpiece layer by layer. In order to facilitate chip breaking, there are interlocking chip separation grooves on the cutter teeth. A broach designed according to a layered cutting method is called a regular broach.
2) Cecha charakterystyczna bloku toczenia jest to to każda warstwa metalu na obrobiona powierzchnia jest cięta off przez a zestaw zębów (zwykle złożone z 2-3 zęby w każd grupie) to są zasadni ten sam rozmiar ale zablokowane z każdy inne. Każdy ostrze tylko usuwa a część z a warstwa z metalu. A przeciągać zaprojektowany według według do blok cięcie metoda nazywa a koło cięcie przeciąganie.
3) The comprehensive broaching method combines the advantages of layered and block broaching. The rough cutting part adopts block broaching, while the fine cutting part adopts layered broaching. This can not only shorten the length of the broach, improve productivity, but also achieve better surface quality. A broach designed according to a comprehensive cutting method is called a comprehensive broach.
(2) Proces charakterystyka i zastosowanie zakres ciągnięcie otwory
1) A broach is a multi edged tool that can sequentially complete the rough machining, precision machining, and finishing of holes in one cutting stroke, resulting in high production efficiency.
2) Dokładność otworu ciągnięcie głównie zależy od dokładność dokładność przeciągnięcia. Pod normalne warunki, dokładność otworu ciągnięcie może zasięg IT9~IT7, i na powierzchnia chropowatość Ra can osiąga 6,3~1,6 μ M.
3) Kiedy ciągnięcie otwory, przedmiot obrabiany jest pozycjonowany przez przetwarzany otwór sam ( wiodący część narzędzia do cięcia jest pozycjonowanie komponent przedmiotu obrabianego), i jest trudny do zapewnienia dokładności wzajemnego położenia pomiędzy otworem i innymi powierzchniami gdy ciągnięcie otwory; dla obróbka obracających się części z współosiowości wymagania na na wewnętrzne i zewnętrzne powierzchnie, to jest często konieczne do pierwsze ciągną otwory i wtedy użyć otworów jako położenie odniesienie do maszyny inne powierzchnie.
4) Przeciąga może nie tylko proces okrągły otwory% 2c ale także kształt otwory i splajn otwory.
5) Broaches are fixed size cutting tools with complex shapes and expensive prices, which are not suitable for machining large holes.
Ciągnięcie otwory są powszechnie używane w masie produkcji do procesu apertury rozmiarów * �% a4 przelotowych otworów na małych i średnich częściach z a średnica z 7b 7b1 7d 7dmm i a otwór głębokość nie przekraczanie 5 razy przysłona.


