


Główne techniki wiercenia i obróbki skrawaniem
1.
Wskazówki dotyczące stosowania chłodziwa
Prawidłowe stosowanie chłodziwa ma kluczowe znaczenie dla uzyskania dobrej wydajności wiercenia, ponieważ ma bezpośredni wpływ na usuwanie wiórów, trwałość narzędzia i jakość otworu podczas obróbki.
(1) Jak używać płynu chłodzącego
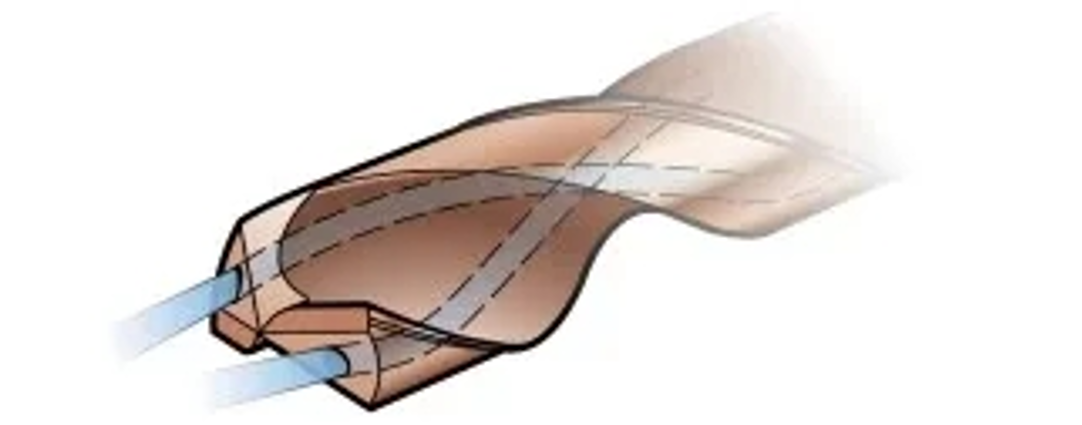
1) Projekt chłodzenia wewnętrznego
Konstrukcja wewnętrznego chłodzenia jest zawsze pierwszym wyborem, aby uniknąć blokowania wiórów, szczególnie podczas obróbki materiałów generujących długie wióry i wiercenia głębszych otworów (większych niż 3-krotna średnica otworu). W przypadku wiertła poziomego, gdy chłodziwo wypływa z wiertła, nie powinno być przepływu chłodziwa w dół na długości co najmniej 30 cm.
2) Projekt chłodzenia zewnętrznego
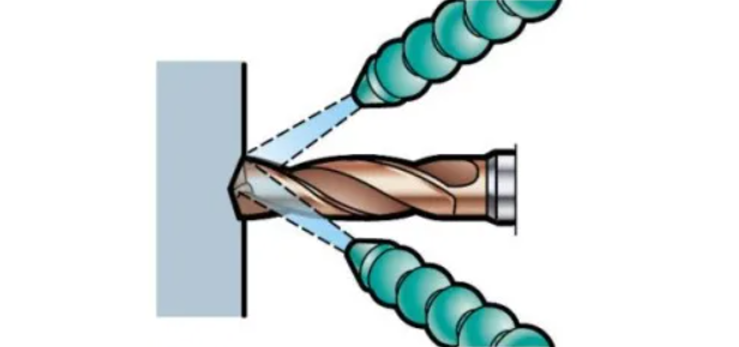
Zastosowanie zewnętrznego chłodziwa można zastosować, gdy wióry są dobrze uformowane, a głębokość otworu jest niewielka. Aby usprawnić usuwanie wiórów, w pobliżu osi narzędzia powinna znajdować się co najmniej jedna dysza chłodziwa (lub dwie dysze w przypadku zastosowań nieobrotowych).
3) Techniki wiercenia na sucho bez użycia chłodziwa
Zwykle nie zaleca się wiercenia na sucho.
a) Może być stosowany w materiałach o krótkich wiórach i głębokościach otworów do 3-krotności średnicy
b) Nadaje się do poziomych obrabiarek
c) Zaproponuj zmniejszenie prędkości skrawania
d) Żywotność narzędzia spadnie
Nie zaleca się wiercenia na sucho w przypadku:
a) Materiały ze stali nierdzewnej (ISO M i S)
b) Wymienne wiertło
4) Chłodzenie wysokociśnieniowe (HPC) (~70 barów)
Korzyści ze stosowania chłodziwa pod wysokim ciśnieniem są następujące:
a) Dzięki wzmocnionemu efektowi chłodzenia żywotność narzędzia jest dłuższa
b) Poprawia efekt usuwania wiórów podczas obróbki stali nierdzewnej i innych materiałów generujących długie wióry i może wydłużyć żywotność narzędzia
c) Lepsza wydajność usuwania wiórów, a tym samym większe bezpieczeństwo
d) Zapewnić wystarczające natężenie przepływu w oparciu o dane ciśnienie i rozmiar otworu, aby utrzymać dopływ chłodziwa
(2) Wskazówki dotyczące stosowania chłodziwa
Upewnij się, że używasz rozpuszczalnego oleju do cięcia (emulsji) zawierającego dodatek EP (ekstremalne ciśnienie). Aby zapewnić optymalną trwałość narzędzia, zawartość oleju w mieszaninie oleju i wody powinna wynosić od 5-12% (w przypadku obróbki stali nierdzewnej i stopów wysokotemperaturowych powinna wynosić od 10-15%). Zwiększając zawartość oleju w płynie obróbczym, należy sprawdzić ją za pomocą oddzielacza oleju, aby upewnić się, że nie przekracza zalecanej zawartości oleju.
Jeśli warunki na to pozwalają, zawsze preferowane jest chłodzenie wewnętrzne zamiast chłodziwa zewnętrznego.
Czysty olej może poprawić skuteczność smarowania i przynieść korzyści przy wierceniu stali nierdzewnej. Pamiętaj, aby używać go razem z dodatkami EP. Zarówno wiertła integralne ze stopów twardych, jak i wiertła z ostrzami wymiennymi mogą wykorzystywać czysty olej i osiągać dobre wyniki.
Sprężone powietrze, płyn do cięcia mgłą lub MQL (mikrosmarowanie) mogą okazać się skutecznym wyborem w stabilnych warunkach pracy, szczególnie podczas obróbki niektórych żeliw i stopów aluminium. Ze względu na potencjalny negatywny wpływ wzrostu temperatury na trwałość narzędzia, zaleca się zmniejszenie prędkości skrawania.
2.
Techniki kontroli wiórów
Zablokowanie zanieczyszczeń może spowodować promieniowy ruch wiertła, wpływając w ten sposób na jakość otworu, żywotność i niezawodność wiertła lub prowadząc do złamania wiertła/ostrza.
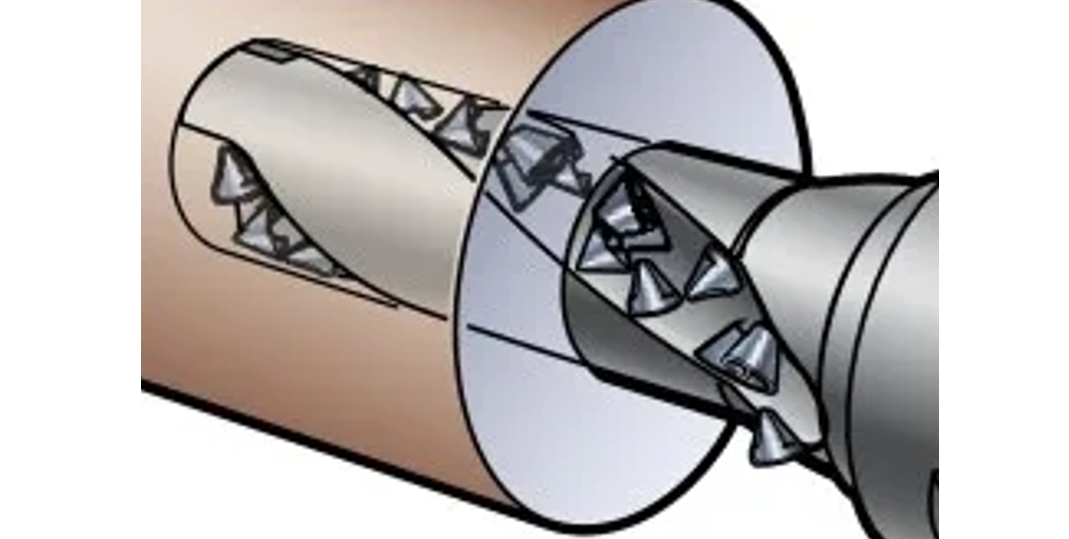
Jeśli wióry mogą być płynnie odprowadzane z wiertła, tworzenie się wiórów jest akceptowalne. Najlepszym sposobem na jego identyfikację jest monitorowanie procesu wiercenia. Dźwięk ciągły oznacza dobre usuwanie wiórów, dźwięk przerywany oznacza blokowanie wiórów. Sprawdź siłę posuwu lub monitor mocy. Jeśli wystąpią nieprawidłowości, przyczyną może być zablokowanie wiórów. Zobacz żetony. Jeśli wióry są długie i zakrzywione, ale nie zwinięte, oznacza to zablokowanie wiórów. Zobacz dziury. Po zablokowaniu zanieczyszczeń widoczna będzie szorstka powierzchnia.
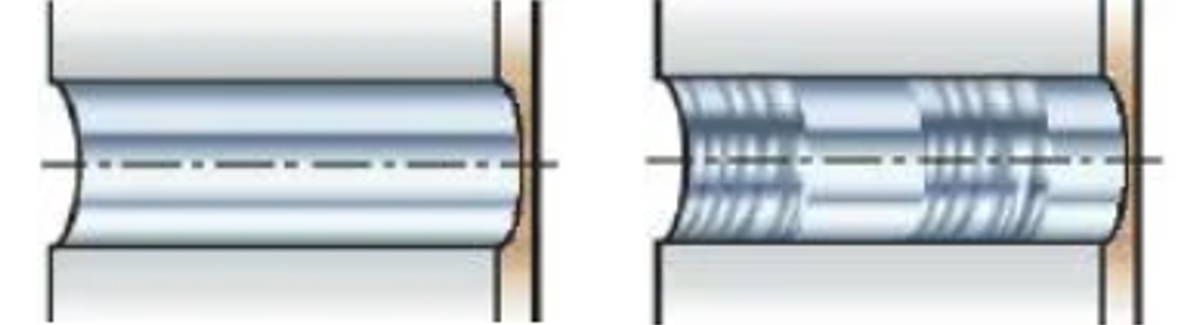
Dobre odprowadzanie wiórów (po lewej) i otwory zablokowane przez wióry (po prawej)
Wskazówki dotyczące unikania blokowania się zanieczyszczeń:
1) Zapewnij zastosowanie właściwych parametrów skrawania i kształtu rowka wiertła/końcówki narzędzia
2) Sprawdź kształt wióra - dostosuj posuw i prędkość
3) Sprawdź natężenie przepływu i ciśnienie chłodziwa
4) Sprawdź krawędź tnącą. Jeżeli cały rowek wiórowy nie działa, uszkodzenie/odpryski krawędzi skrawającej mogą skutkować powstawaniem długich wiórów
5) Sprawdź, czy wydajność cięcia uległa zmianie ze względu na nowe partie detali - dostosuj parametry cięcia
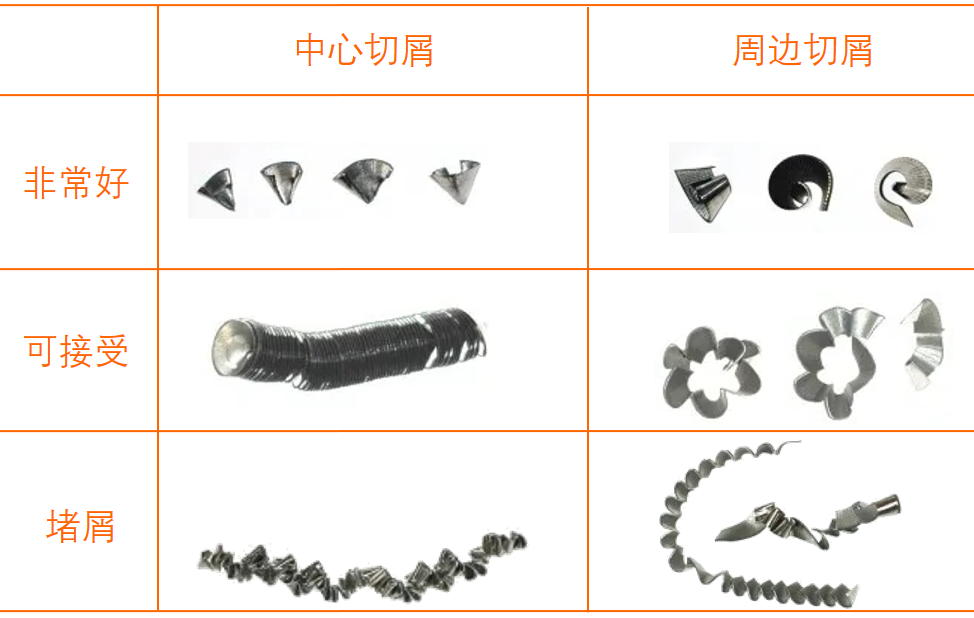
(1) Wióry z wierteł z wymiennymi ostrzami
Stożkowe wióry utworzone przez centralne ostrze są łatwo rozpoznawalne. Wióry utworzone przez ostrza obwodowe przypominają toczenie.
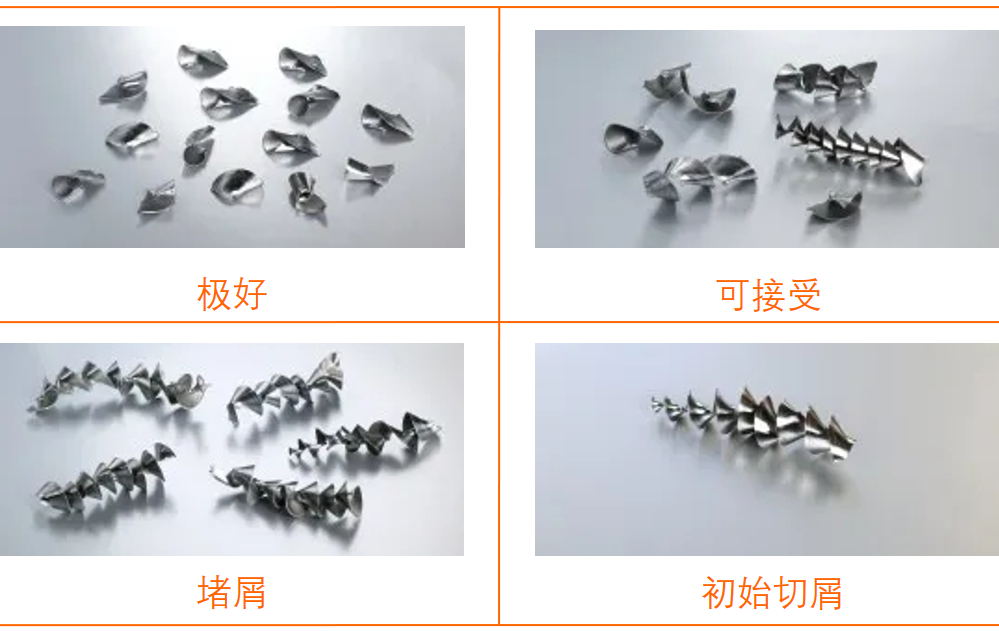
(2) Wióry z integralnych wierteł ze stopów twardych
Wiór można formować od środka do obrzeża krawędzi skrawającej. Warto zaznaczyć, że początkowe wióry powstające podczas wiercenia w przedmiocie obrabianym są zawsze bardzo długie, jednak nie spowoduje to żadnych problemów.
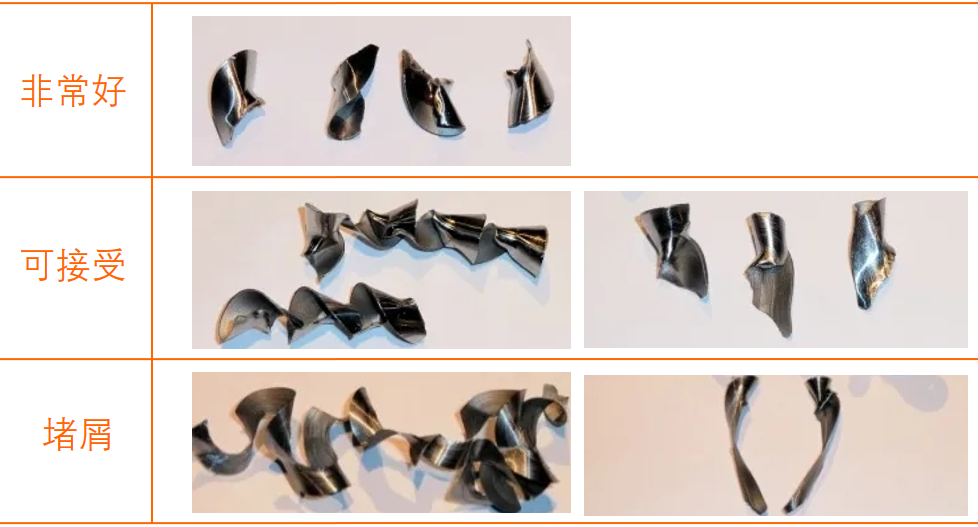
(3) Wióry z wymiennych wierteł
3.
Kontrola posuwu i prędkości skrawania
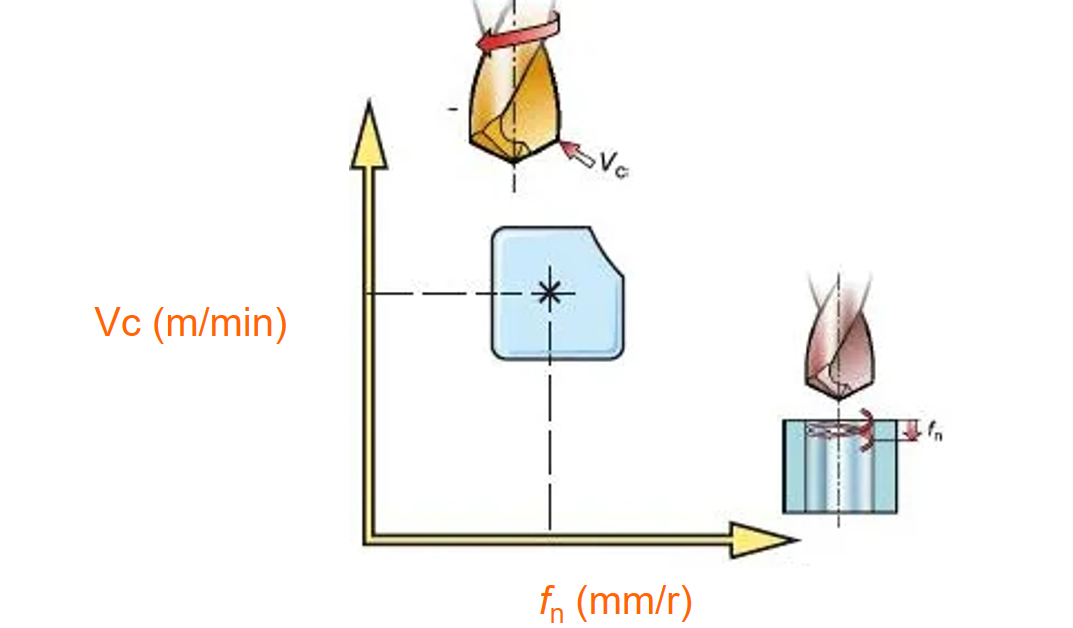
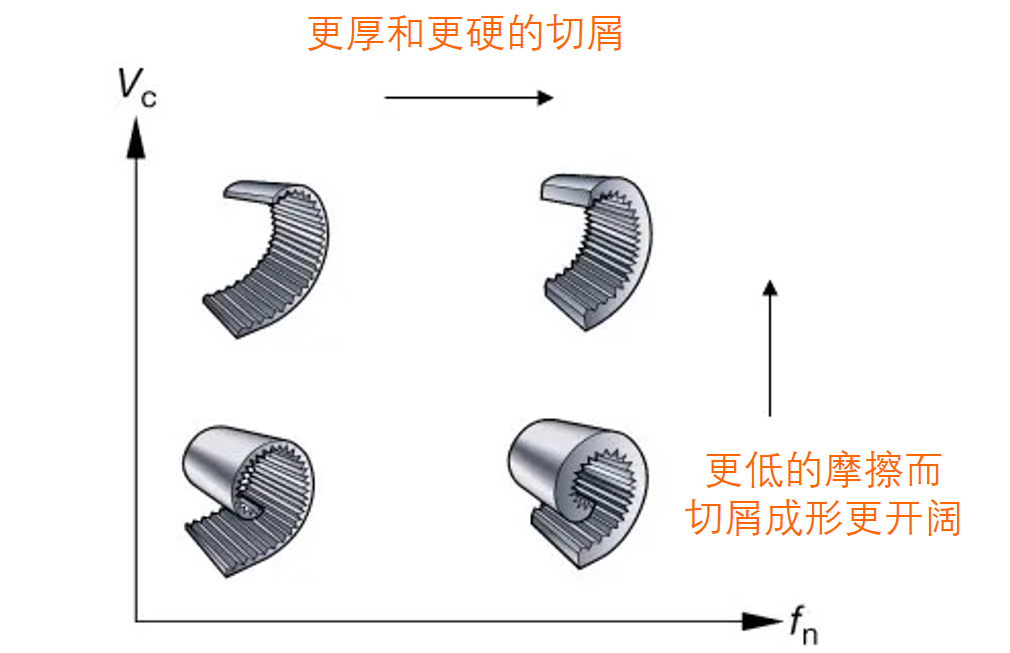
(1) Wpływ prędkości skrawania Vc (m/min)
Oprócz twardości materiału, prędkość skrawania jest również głównym czynnikiem wpływającym na trwałość narzędzia i zużycie energii.
1) Prędkość skrawania jest najważniejszym czynnikiem decydującym o trwałości narzędzia
2) Prędkość skrawania wpływa na moc Pc (kW) i moment obrotowy Mc (Nm)
3) Większa prędkość skrawania będzie generować wyższe temperatury i zwiększać zużycie tylnej powierzchni narzędzia, szczególnie na zewnętrznej krawędzi narzędzia
4) Podczas obróbki niektórych bardziej miękkich i dłuższych materiałów zawierających wióry (np. stali niskowęglowej) wyższa prędkość skrawania jest korzystna dla tworzenia się wiórów
Zbyt duża prędkość skrawania:
a) Zużycie powierzchni tylnej łopatki jest zbyt szybkie
b) Odkształcenie plastyczne
c) Zła jakość otworu i zbyt duża przysłona
Zbyt mała prędkość skrawania:
a) Tworzenie guzów szczątkowych
b) Słabe usuwanie wiórów
c) Dłuższy czas cięcia
(2) Wpływ posuwu fn (mm/r)
1) Wpływ na powstawanie wiórów, jakość powierzchni i jakość otworu
2) Moc udaru Pc (kW) i moment obrotowy Mc (Nm)
3) Duży posuw będzie miał wpływ na siłę posuwu Ff (N), co należy wziąć pod uwagę, gdy warunki pracy są niestabilne
4) Wpływa na naprężenia mechaniczne i termiczne
Wysoka prędkość posuwu:
a) Twarde łamanie wiórów
b) Krótki czas cięcia
c) Mniejsze zużycie narzędzia, ale zwiększone ryzyko złamania krawędzi wiertła
d) Obniżona jakość otworu
Niski posuw:
a) Wióry są dłuższe i cieńsze
b) Poprawa jakości
c) Przyspieszone zużycie narzędzia
d) Dłuższy czas cięcia
e) Podczas wiercenia cienkich i sztywnych części należy zachować niski posuw
4
Wskazówki dotyczące uzyskiwania otworów wysokiej jakości
(1) Usuwanie wiórów
Upewnij się, że wydajność usuwania wiórów spełnia wymagania. Blokowanie wiórów wpływa na jakość otworu, niezawodność i trwałość narzędzia. Kluczowy jest kształt rowka i parametry skrawania wiertła/ostrza.
(2) Stabilność, mocowanie narzędzia
Użyj możliwie najkrótszego wiertła. Użyj wyrafinowanej sztywnej rękojeści noża z minimalnym podskakiwaniem. Upewnij się, że wrzeciono obrabiarki jest w dobrym stanie i dokładnie wyosiowane. Upewnij się, że części są zamocowane i stabilne. Zastosuj właściwy posuw do nieregularnych powierzchni, zboczy i przecinających się otworów.
(3) Trwałość narzędzia
Sprawdź zużycie ostrzy i ustaw program zarządzania trwałością narzędzi. Najskuteczniejszą metodą jest wykorzystanie monitora siły posuwu do monitorowania wiercenia.
(4) Konserwacja
Regularnie wymieniaj śruby mocujące ostrze. Najpierw wyczyść uchwyt ostrza, następnie wymień ostrze i pamiętaj, aby użyć klucza dynamometrycznego. Przed ponownym szlifowaniem całego wiertła ze stopu twardego nie przekraczaj maksymalnego zużycia.
5
Techniki wiercenia w różnych materiałach
(1) Techniki wiercenia w stali niskowęglowej
W przypadku stali niskowęglowej powszechnie stosowanej do spawania części tworzenie się wiórów może stanowić wyzwanie. Im niższa twardość, zawartość węgla i siarki w stali, tym dłuższe powstają wióry.
1) Jeżeli problem dotyczy tworzenia się wiórów, należy zwiększyć prędkość skrawania VC i zmniejszyć posuw fn (należy pamiętać, że przy obróbce stali zwykłej należy zwiększyć posuw).
2) Użyj chłodziwa pod wysokim ciśnieniem i wewnętrznego doprowadzenia chłodziwa.
(2) Techniki wiercenia w stali nierdzewnej austenitycznej i duplex
Materiały austenityczne, duplex i super duplex mogą powodować problemy związane z tworzeniem i usuwaniem wiórów.
1) Właściwy kształt rowka ma kluczowe znaczenie, ponieważ może pomóc w prawidłowym formowaniu się wiórów i ich odprowadzaniu. Ogólnie rzecz biorąc, najlepiej używać ostrych krawędzi tnących. Jeśli problem dotyczy tworzenia się wiórów, zwiększenie posuwu fn spowoduje, że wióry będą bardziej podatne na pękanie.
2) Konstrukcja chłodzenia wewnętrznego, wysokie ciśnienie.
(3) Techniki wiercenia CGI (żeliwo z grafitem wermikularnym).
CGI zwykle nie wymaga szczególnej uwagi. Będzie wytwarzać większe wióry niż żeliwo szare, ale wióry są podatne na pękanie. Siła skrawania jest większa, co wpływa na trwałość narzędzia. Należy używać materiałów wyjątkowo odpornych na zużycie. Występuje takie samo typowe zużycie końcówki narzędzia, jak w przypadku wszystkich żeliw.
1) Jeżeli problem dotyczy tworzenia się wiórów, należy zwiększyć prędkość skrawania Vc i zmniejszyć posuw fn.
2) Projekt chłodzenia wewnętrznego.
(4) Techniki wiercenia stopów aluminium
Problemem może być powstawanie zadziorów i usuwanie wiórów. Może to również prowadzić do krótkiej żywotności narzędzia ze względu na przyczepność.
1) Aby zapewnić optymalne tworzenie wiórów, należy stosować niski posuw i duże prędkości skrawania.
2) Aby uniknąć krótkiej żywotności narzędzia, może być konieczne przetestowanie różnych powłok w celu zminimalizowania przyczepności. Powłoki te mogą obejmować powłoki diamentowe lub mogą w ogóle nie zawierać żadnych powłok (w zależności od podłoża).
3) Użyj emulsji pod wysokim ciśnieniem lub chłodziwa w postaci mgiełki.
(5) Techniki wiercenia stopów tytanu i stopów wysokotemperaturowych
Utwardzenie powierzchni otworu przez zgniot ma wpływ na późniejsze procesy. Trudności w uzyskaniu dobrej wydajności usuwania wiórów.
1) Wybierając kształty rowków do obróbki stopów tytanu, najlepiej mieć ostre krawędzie skrawające. Solidny kształt rowka ma kluczowe znaczenie podczas obróbki stopów na bazie niklu. Jeśli wystąpią problemy z utwardzaniem przez zgniot, spróbuj zwiększyć posuw.
2) Lepsza wydajność przy zastosowaniu chłodziwa pod wysokim ciśnieniem do 70 barów.
(6) Techniki wiercenia stali hartowanej
Uzyskaj akceptowalną trwałość narzędzia.
1) Zmniejsz prędkość skrawania, aby zmniejszyć ciepło. Dostosuj prędkość posuwu, aby uzyskać akceptowalne i łatwe do odprowadzania wióry.
2) Mieszana emulsja o wysokim stężeniu.


